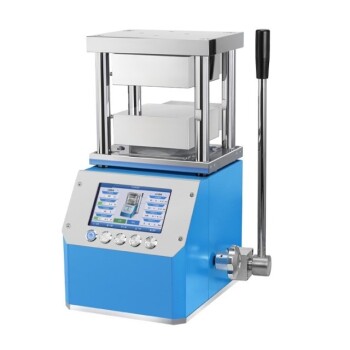
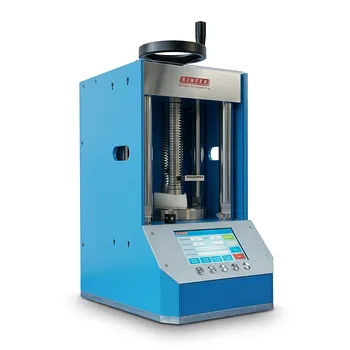
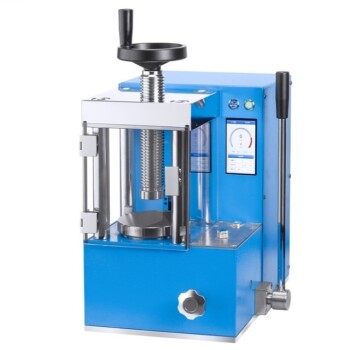
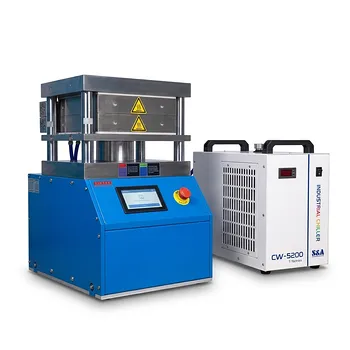
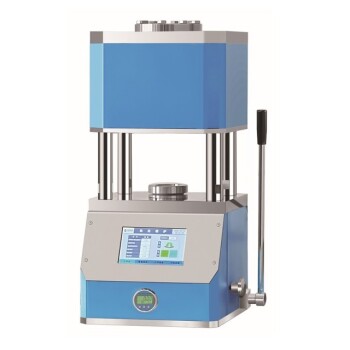
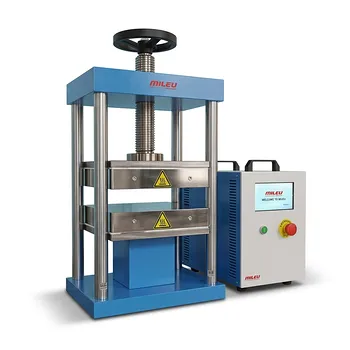
Гидравлический настольный пресс служит основным механизмом для одноосного прессования порошка. Прикладывая высокое осевое давление к смесям порошков Y-TZP и нержавеющей стали внутри пресс-формы, пресс обеспечивает предварительное уплотнение и превращает рыхлый материал в твердую «сырую заготовку» (green compact). Этот этап определяет начальную геометрию материала, например диска, и устанавливает контакт между частицами, необходимый для всех последующих термических и механических обработок.
Гидравлический настольный пресс преодолевает разрыв между сырым порошком и структурированным материалом, используя контролируемое давление для принудительного переупорядочивания частиц и их механического сцепления. Этот процесс создает «сырую заготовку» (green body), которая достаточно плотная и прочная, чтобы выдержать манипуляции и дальнейшую обработку.
Превращение рыхлого порошка в твердую геометрическую форму
Одноосное давление и определение формы
Пресс прикладывает точное осевое усилие к композитным порошкам, находящимся в жесткой форме или матрице. Такое одноосное прессование гарантирует, что порошок принимает специфическую, воспроизводимую геометрическую форму, что является фундаментальным требованием для последовательного тестирования материалов и производства компонентов.
Преодоление внутреннего сопротивления
Для преодоления внутреннего трения между отдельными частицами Y-TZP и нержавеющей стали требуется приложение высокого давления — часто в диапазоне от 350 МПа до 600 МПа. Эта сила позволяет частицам скользить друг относительно друга, заполняя пустоты и значительно уменьшая объем порошковой массы.
Обеспечение предварительного уплотнения
Хотя это не финальная стадия производства, настольный пресс обеспечивает начальное уплотнение, необходимое для выживания материала. Эта «предварительная» плотность жизненно важна, поскольку она гарантирует, что образец не разрушится и не треснет при переходе к изостатическому прессованию или высокотемпературному спеканию.
Механизмы взаимодействия на уровне частиц
Переупорядочивание и заполнение пустот
Под начальной нагрузкой пресс заставляет частицы порошка переупорядочиваться, подталкивая их к более эффективной структуре укладки. Это движение эффективно вытесняет воздух из порошковой массы, минимизируя внутреннюю пористость, которая могла бы привести к структурным дефектам в готовом композите.
Упругая и пластическая деформация
По мере увеличения давления частицы подвергаются упругой и пластической деформации, увеличивая площадь контакта между керамической (Y-TZP) и металлической (нержавеющая сталь) фазами. Эта деформация критически важна для развития «сырой прочности», необходимой для сохранения целостности заготовки во время манипуляций.
Разрушение оксидных пленок для механического сцепления
Высокое давление способствует разрушению оксидных пленок на поверхностях частиц нержавеющей стали. Обнажая свежие металлические поверхности, пресс обеспечивает механическое сцепление и более близкое атомное взаимодействие, что является необходимым условием для эффективной атомной диффузии во время спекания.
Понимание компромиссов и ограничений
Градиенты плотности и трение
Поскольку давление прикладывается одноосно (с одного или двух направлений), трение между порошком и стенками формы может создавать градиенты плотности. Это означает, что центр или края заготовки могут иметь немного разную плотность, поэтому за этим этапом часто следует изостатическое прессование для достижения однородности.
Риск перепрессовки
Хотя высокое давление необходимо для уплотнения, превышение пределов материала может привести к расслоению или трещинам от давления. Если давление сбрасывается слишком быстро или оно слишком велико для конкретного соотношения Y-TZP/сталь, упругое восстановление частиц может привести к разрушению сырой заготовки сразу после извлечения из формы.
Предварительная и финальная плотность
Важно понимать, что гидравлический пресс создает первичный плотный корпус, а не готовый продукт. Сырая заготовка остается пористой и относительно хрупкой до тех пор, пока не пройдет стадию спекания, где высокие температуры запускают процесс реального связывания и окончательной усадки материала.
Правильный выбор для ваших целей
Успех вашего композита из Y-TZP и нержавеющей стали зависит от того, насколько точно управляется процесс начального прессования.
- Если ваша главная цель — прочность при манипуляциях: убедитесь, что пресс достигает как минимум 400 МПа для максимизации механического сцепления и сырой прочности заготовки.
- Если ваша главная цель — точность конечной детали: используйте постоянное время выдержки (например, 300 секунд) на этапе прессования, чтобы обеспечить стабильное переупорядочивание частиц и минимизировать внутренние напряжения.
- Если ваша главная цель — максимальная теоретическая плотность: используйте гидравлический пресс как этап предварительного формования, а затем примените холодное изостатическое прессование (CIP) для устранения градиентов плотности, присущих одноосному прессованию.
Гидравлический настольный пресс — это фундаментальный инструмент, который превращает простую порошковую смесь в жизнеспособный, структурированный прекурсор, готовый к сложностям современного синтеза материалов.
Сводная таблица:
| Стадия процесса | Основной механизм | Ключевое преимущество для сырой заготовки |
|---|---|---|
| Прессование порошка | Одноосное осевое усилие | Определяет начальную геометрию и размеры |
| Уплотнение | Переупорядочивание частиц | Уменьшает внутреннюю пористость и пустоты |
| Создание прочности | Пластическая деформация | Развивает сырую прочность для манипуляций |
| Предварительное спекание | Механическое сцепление | Подготавливает материал к атомной диффузии |
Оптимизируйте синтез материалов с точностью KINTEK
Достижение идеальной сырой заготовки требует точности и контроля. KINTEK специализируется на комплексных лабораторных решениях для прессования, предлагая широкий ассортимент ручных, автоматических, нагреваемых, многофункциональных моделей и моделей, совместимых с перчаточными боксами.
Независимо от того, продвигаете ли вы исследования аккумуляторов или разрабатываете сложные композиты из Y-TZP и нержавеющей стали, наше оборудование, включая передовые холодные и теплые изостатические прессы, разработано для устранения градиентов плотности и обеспечения структурной целостности.
Готовы улучшить результаты прессования в вашей лаборатории? Свяжитесь с нашими экспертами сегодня, чтобы найти идеальное решение для прессования, адаптированное к вашим исследовательским целям!
Ссылки
- Kelvin Chew Wai Jin, S. Ramesh. Mechanical Characterization of Zirconia Ceramic Composite. DOI: 10.1051/matecconf/201815202006
Эта статья также основана на технической информации из Kintek Solution База знаний .
Связанные товары
- Автоматический гидравлический горячий пресс с многоступенчатым программируемым управлением и встроенным водяным охлаждением, размер плит 180x180 мм
- Автоматический гидравлический горячий пресс с большой плитой и прецизионным контролем температуры для подготовки образцов передовых материалов и промышленных исследований
- Автоматическая высокотемпературная нагретая гидравлическая пресс-машина с нагретыми плитами для лаборатории
- Лабораторный гидравлический пресс 2T Lab Pellet Press для KBR FTIR
- Ручной гидравлический лабораторный пресс с подогревом и встроенными горячими плитами Гидравлическая пресс-машина
Люди также спрашивают
- Как лабораторный гидравлический горячий пресс способствует формованию образцов целлюлозных композитов? Прецизионное формование
- Как гидравлический термопресс используется для подготовки образцов? Получение однородных образцов без пустот для лабораторного анализа
- Какова роль гидравлического термопресса при испытании материалов? Получите превосходные данные для исследований и контроля качества
- Что такое гидравлический термопресс? Откройте для себя прецизионное склеивание материалов и подготовку образцов
- Каковы промышленные применения гидравлического термопресса? Обеспечение эффективности ламинирования, склеивания и НИОКР