Резка электродов — это критически важный этап финишной обработки в производстве литий-ионных аккумуляторов, преобразующий рулоны электродов с покрытием в точно нарезанные полосы или листы для намотки, укладки и сборки пакетных ячеек. KINTEK предлагает непрерывные рулонные продольно-резательные станки для электродов, ручные станки, автоматические станки для поперечной резки, а также системы резки и сегментной резки алюминиево-пластиковой пленки. Наше оборудование поддерживает работу с катодными и анодными материалами с покрытием, включая LFP, NMC/NCA, графит, электроды на основе оксидов, металлическую фольгу и функциональные пленки, с конфигурациями для лабораторных исследований, пилотных линий и подготовки производства.
Категории
Мгновенная Поддержка
Выберите способ связи с нашей командой
-
Бесплатное Предложение Заполните форму для подробных цен
-
Электронная почта Подробная поддержка запросов
Время Ответа
В течение 8 часов в рабочие дни, 24 часа в праздники
Продольно-резательный станок для электродов
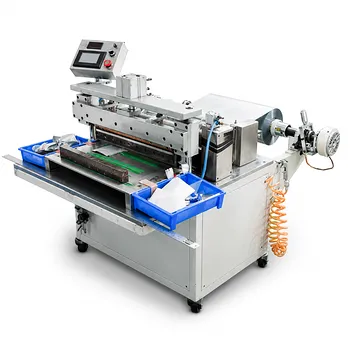
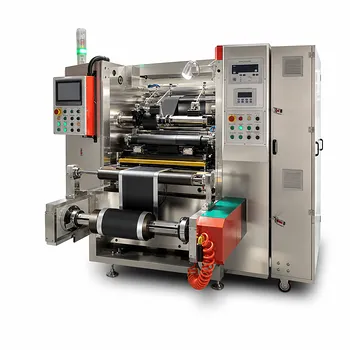
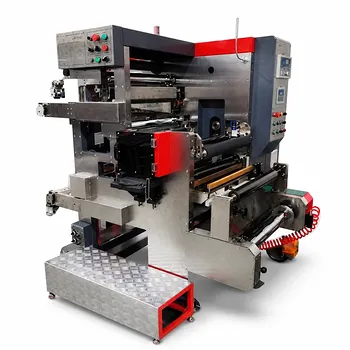
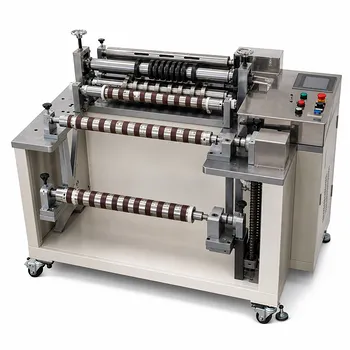
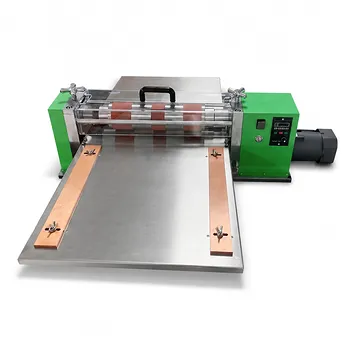
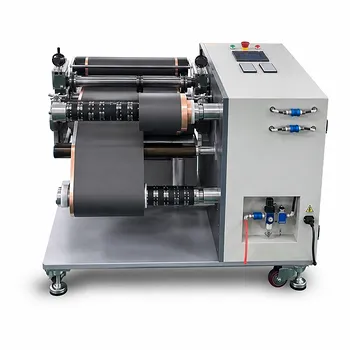
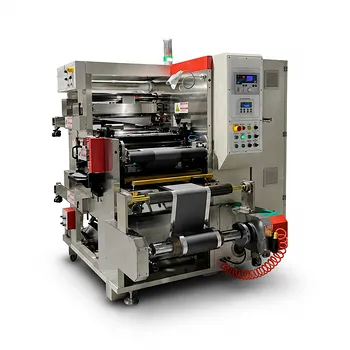
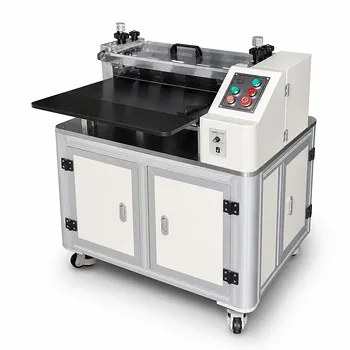
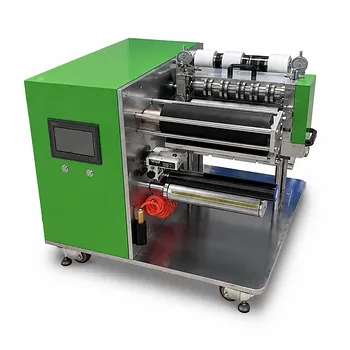
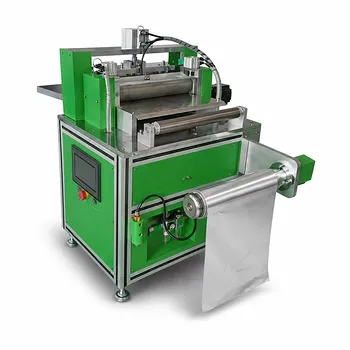
Прецизионная резка электродов для надежного производства аккумуляторных ячеек
Процесс резки электродов напрямую влияет на качество, однородность и технологичность последующей сборки литий-ионных ячеек. После нанесения покрытия, сушки и каландрирования рулоны электродов должны быть преобразованы в полосы или листы с точной шириной, состоянием кромки, выравниванием и качеством намотки, требуемыми конструкцией ячейки. Плохо контролируемый процесс резки может привести к появлению заусенцев, свободных частиц, складок, телескопичности рулонов, неравномерному натяжению и отклонениям в размерах. Эти дефекты могут затруднить намотку или укладку, снизить выход годной продукции и создать риски для безопасности и производительности готовой ячейки.
Станки для резки электродов KINTEK разработаны для того, чтобы сделать этот этап преобразования точным, стабильным и адаптируемым. Наш ассортимент включает непрерывные рулонные продольно-резательные станки для электродов с покрытием, автоматические станки для поперечной резки и раскроя листов, компактные ручные станки для лабораторной подготовки, а также специализированное оборудование для резки алюминиево-пластиковой пленки и сегментной резки для процессов упаковки пакетных ячеек. Этот широкий выбор позволяет исследовательским группам, университетам, разработчикам аккумуляторов и производителям выбирать оборудование, соответствующее формату материала, целевой производительности, доступному пространству и требованиям к контролю процесса.
Создано для обработки катодов, анодов, фольги и функциональных пленок
Материалы аккумуляторных электродов создают особые проблемы при конвертинге. Листы катодов и анодов с покрытием сочетают в себе тонкие токосъемники с активными материалами, которые могут трескаться, осыпаться или деформироваться при нестабильной работе с полотном. Алюминиевая и медная фольга требуют осторожного обращения, так как они тонкие, электропроводные и подвержены повреждению кромок. Проблема становится еще более сложной при работе с электродами с высокой нагрузкой, хрупкими покрытиями, многослойными ламинатами, ультратонкой фольгой или широкими рулонами с покрытием, предназначенными для получения нескольких узких полос электродов.
Системы KINTEK подходят для обработки распространенных материалов электродов и пленок аккумуляторов, включая:
- Положительные электроды на основе литий-железо-фосфата, слоистых тройных материалов и других химических составов катодов с покрытием.
- Отрицательные электроды на основе графита, графита с содержанием кремния, оксидных материалов и других составов анодов с покрытием.
- Алюминиевую и медную фольгу токосъемников до или после нанесения покрытия, в зависимости от технологического маршрута.
- Рулоны электродов с покрытием для разработки цилиндрических, призматических, пакетных ячеек и ячеек без выступов (tabless).
- Алюминиево-пластиковую композитную пленку, используемую в упаковке литиевых пакетных аккумуляторов.
- Металлическую фольгу, оптическую пленку, материалы сепараторов и некоторые функциональные пленки, совместимые с выбранной конфигурацией станка.
Способность обрабатывать несколько типов материалов особенно ценна в НИОКР аккумуляторов. Команды разработчиков часто работают с меняющимися составами покрытий, толщиной, шириной и длиной рулонов, оптимизируя плотность энергии, характеристики быстрой зарядки, срок службы и выход продукции. Вместо того чтобы полагаться на фиксированную, только производственную установку, им нужно оборудование, которое можно регулировать и конфигурировать в соответствии с меняющимися экспериментальными требованиями.
Принцип рулонной резки электродов
Непрерывный продольно-резательный станок для электродов работает как скоординированная система обработки полотна. Исходный рулон разматывается при контролируемом натяжении, направляется в секцию резки, разрезается на необходимые полосы и перематывается в готовые рулоны. Каждый этап имеет значение, так как полотно должно оставаться стабильным при движении через станок.
Во время размотки контроль натяжения предотвращает слишком свободную или слишком интенсивную подачу материала из исходного рулона. Недостаточное натяжение может привести к уводу полотна, складкам и неровным разрезам. Чрезмерное натяжение может растянуть или повредить деликатные электроды с покрытием. Управление натяжением по замкнутому контуру помогает поддерживать стабильное состояние полотна по мере изменения диаметра рулона в процессе обработки.
Этап направления полотна удерживает материал электрода на выбранной траектории резки. Точное наведение необходимо при работе с узкими полосами, жесткими допусками по ширине или при длинных прогонах. Это также помогает сохранить прямолинейность и уменьшить вариативность от рулона к рулону. Затем материал проходит через дисковые ножи или другое настроенное режущее устройство, где он разделяется на несколько полос или обрезается до нужной ширины.
После резки необходимо контролировать обрезку кромок и образующуюся пыль, чтобы защитить чистоту материала и надежность оборудования. Удаление пыли и сбор обрезков кромок способствуют созданию более чистой среды конвертинга, особенно при обработке материалов с покрытием, которые могут выделять мелкие частицы на линии разреза. Наконец, системы перемотки собирают нарезанные полосы с контролируемым натяжением, чтобы готовые рулоны оставались компактными, выровненными и готовыми к последующим операциям намотки, укладки, вырубки, сушки, контроля или сборки ячеек.
Непрерывные станки KINTEK могут включать прецизионное направление полотна, регулируемый контроль натяжения, многополосную обработку, долговечные дисковые режущие инструменты, удаление пыли, сбор обрезков и синхронизированную перемотку. В зависимости от модели и выбранной конфигурации, работа на базе ПЛК и перемотка на дифференциальных валах могут обеспечить воспроизводимую обработку различных форматов электродов.
Точный контроль ширины и качество кромки
Ширина реза — это больше, чем просто размерная спецификация. Она влияет на посадку электрода в ячейке, выравнивание с сепараторами и токосъемниками, использование активной площади и согласованность последующих операций намотки или укладки. Для цилиндрических ячеек точная ширина полосы обеспечивает стабильное формирование «желе-рулона». Для пакетных и призматических ячеек точно подготовленные листы и полосы помогают поддерживать воспроизводимую геометрию стека и контролируемые поля. При разработке ячеек без выступов (tabless) точность резки становится особенно важной, поскольку архитектура электрода может требовать наличия нескольких единообразно сформированных полос и тщательно обработанных кромок.
Наш ассортимент станков для резки электродов включает системы, охватывающие широкий выбор ширины материалов. Доступные решения включают компактную ручную обработку для узких лабораторных образцов, рулонное оборудование для регулируемой ширины реза, станки, разработанные для диапазона резки от 7 до 500 мм, и более широкие непрерывные системы, обрабатывающие форматы листов электродов в диапазоне от 200 до 560 мм. Также доступно оборудование для алюминиево-пластиковой пленки для ширины пленки от 50 до 600 мм. Точный рабочий диапазон, количество режущих дорожек и требования к готовым рулонам должны выбираться в соответствии с материалом, технологическим маршрутом и целевой геометрией ячейки.
Качество кромки не менее важно. Заусенцы, грубые края среза и повреждение покрытия могут вызвать осложнения на следующих этапах производства. Острые, долговечные режущие инструменты в сочетании со стабильным контролем полотна являются ключевыми факторами для достижения чистого среза. Дисковые лезвия из карбида вольфрама обычно используются в соответствующих конфигурациях рулонной резки, поскольку они обладают износостойкостью и обеспечивают стабильную производительность резки. При оптимизации контроля заусенцев следует учитывать выравнивание инструмента, перекрытие лезвий, давление резки, натяжение материала, состояние покрытия и скорость работы.
Для команд, работающих с новыми составами материалов, полезно проверить условия резки на репрезентативных образцах с покрытием перед масштабированием процесса. Станок может обеспечить контроль, необходимый для стабильного производства, но конечный результат также зависит от взаимодействия между покрытием электрода, фольгой подложки, настройкой лезвий и рабочими параметрами. KINTEK может помочь определить конфигурацию оборудования, которая подходит для ваших экспериментальных или производственных условий.
Контролируемое натяжение защищает деликатные электроды с покрытием
Управление натяжением — одна из важнейших возможностей при конвертинге электродов. Листы электродов с покрытием могут быть чувствительны к удлинению, образованию складок, разрушению покрытия и осыпанию порошка. В то же время недостаточное натяжение может привести к неравномерной подаче и плохому качеству перемотки. Правильно спроектированный станок для резки поддерживает сбалансированный путь полотна от размотки до резки и перемотки.
Рулонные продольно-резательные станки для электродов KINTEK используют контролируемую размотку и перемотку для обеспечения стабильной транспортировки материала. Управление натяжением по замкнутому контуру ценно при обработке рулонов с изменяющимся диаметром, поскольку механические условия в начале и в конце прогона различаются. Функции синхронизированной намотки помогают сохранять нарезанные полосы однородными, а перемотка на дифференциальных валах помогает компенсировать дорожки, которые естественным образом наматываются с немного разной скоростью.
Стабильное натяжение также способствует постоянному контакту с лезвиями. Когда полотно плавно движется через зону резки, резак может создавать более воспроизводимые кромки и размеры. Это особенно актуально для тонкой фольги с покрытием, где небольшие возмущения могут привести к уводу, образованию складок или локальным дефектам кромки. Для высокоценных исследовательских электродов такой контроль может уменьшить потери материала и позволить командам с большей уверенностью сравнивать тестовые образцы.
Варианты для непрерывных, автоматических и ручных рабочих процессов
Не каждая задача по обработке электродов требует одинакового уровня автоматизации. KINTEK предоставляет несколько подходов к резке, чтобы пользователи могли подобрать оборудование под свой фактический рабочий процесс.
Непрерывные рулонные продольно-резательные станки для электродов предназначены для переработки рулонов с покрытием в готовые узкие рулоны со стабильным, воспроизводимым управлением полотном. Они подходят для лабораторных пилотных линий, работ по разработке процессов и подготовки производства, где требуется непрерывная работа, контролируемое натяжение, прецизионное направление и перемотка. Эти системы полезны как для катодных и анодных материалов, так и для совместимых задач по конвертингу фольги и функциональных пленок.
Непрерывные станки для разработки электродов 4680 и ячеек без выступов (tabless) поддерживают многополосную обработку рулонной фольги с покрытием. Формат ячеек без выступов делает значительный акцент на размерной согласованности и надежном качестве кромки, поскольку конструкция электрода и последующий процесс намотки могут быть чувствительны к отклонениям. Контролируемое направление полотна, удаление пыли, стабильная перемотка и резка с учетом предотвращения заусенцев помогают поддерживать разработку этих требовательных структур электродов.
Автоматические станки для поперечной резки электродов обслуживают рабочие процессы, требующие листов или фиксированных длин, а не только нарезанных рулонов. Программируемая резка на фиксированную длину и опции оптического отслеживания могут помочь пользователям подготавливать листы положительных и отрицательных электродов с воспроизводимыми размерами. Это полезно для штабелируемых пакетных ячеек, исследований призматических ячеек, подготовки образцов и других применений, где перед сборкой требуются точно нарезанные заготовки электродов.
Ручные станки для резки электродов обеспечивают компактное и практичное решение для лабораторного использования с небольшими объемами. Они могут подойти исследователям, подготавливающим образцы, проверяющим рецептуры покрытий, изготавливающим прототипы ячеек или обрабатывающим ограниченное количество полос электродов. Ручное оборудование особенно полезно там, где гибкость, простота эксплуатации и меньшие требования к установке важнее, чем высокая производительность.
Станки для резки и сегментной резки алюминиево-пластиковой пленки решают связанную, но отдельную задачу производства пакетных ячеек. Пленка для пакетов должна быть нарезана на точную ширину и длину для обеспечения операций формования и запечатывания. Регулируемое натяжение, продольная резка, синхронизированная перемотка и контролируемая сегментная резка помогают последовательно подготавливать упаковочные материалы для изготовления пакетных ячеек. Поставляя решения как для обработки электродов, так и для конвертинга пленки для пакетов, KINTEK может поддерживать более связанный рабочий процесс разработки ячеек.
Чистая обработка и лучшее использование материалов
Среды производства аккумуляторов требуют внимания к чистоте, поскольку загрязнение частицами может повлиять на качество ячейки и создать проблемы при последующей обработке. Резка является потенциальным источником мелкого мусора, особенно вокруг кромок с покрытием и обрезного материала. Встроенное удаление пыли и сбор обрезков кромок помогают удалять свободный материал из зоны обработки и делают рутинную эксплуатацию более управляемой.
Чистая обработка — это не только вопрос уборки. Это может помочь сохранить качество нарезанных рулонов электродов, предотвратить перенос частиц на другие участки полотна, сократить время очистки оператором и поддержать более упорядоченные рабочие процессы на пилотных линиях. При работе с передовыми катодными и анодными материалами команды по процессам также должны учитывать соответствующие средства контроля объекта, методы обращения с материалами и меры индивидуальной защиты для их конкретной химии.
Точная резка также улучшает использование материалов. Стабильный процесс сокращает количество брака, вызванного отклонениями по ширине, поврежденными кромками, неравномерной намоткой и неправильно нарезанными сегментами. Это важно в любых производственных условиях, но особенно актуально в НИОКР, где образцы с покрытием могут быть ограничены, а активные материалы могут быть дорогостоящими. Большее количество полезного материала на рулон с покрытием дает исследователям больше данных из каждой экспериментальной партии и может ускорить циклы итераций.
Интеграция в рабочий процесс производства аккумуляторов
Резка электродов находится между подготовкой электродов на начальном этапе и сборкой ячеек на конечном этапе. KINTEK поддерживает более широкую последовательность, необходимую аккумуляторным лабораториям и пилотным линиям, от смешивания суспензии и нанесения покрытия до прессования, резки, сборки и тестирования. Эта перспектива помогает нам оценивать станок для резки как часть полного рабочего процесса, а не как изолированную машину.
Условия на начальных этапах влияют на производительность резки. Однородность покрытия, качество сушки, давление каландрирования, остаточное напряжение, адгезия покрытия и качество намотки рулона — все это может повлиять на то, как электрод ведет себя в станке для резки. Требования последующих этапов также формируют выбор оборудования. Например, желаемая ширина полосы, оправка для намотки, метод укладки, формат ячейки, конструкция вывода и объем производства влияют на то, что наиболее уместно: непрерывный станок для резки, система поперечной резки, ручной станок или комбинация оборудования.
Хорошо подобранное решение для резки поддерживает более плавную передачу между этапами процесса. Готовые полосы электродов должны быть намотаны и промаркированы таким образом, чтобы поддерживать следующую операцию. Размеры листов должны соответствовать предполагаемой геометрии укладки или пакетной ячейки. Разрезы пленки для пакетов должны соответствовать требованиям формования и запечатывания. Учет этих связей на раннем этапе помогает предотвратить «узкие места» и избежать выбора оборудования, основанного исключительно на одной главной спецификации.
Выбор подходящего станка для резки электродов
Лучший станок для резки электродов определяется фактическим материалом и производственной целью. Перед выбором системы определите следующие требования к процессу:
- Ширина исходного рулона, внутренний диаметр, внешний диаметр и примерный вес рулона.
- Тип подложки, химия электрода, толщина покрытия, общая толщина и механическая чувствительность.
- Требуемая ширина готовых полос, допуск по ширине, количество режущих дорожек и допуск на обрезку кромок.
- Является ли желаемым выходом нарезанные рулоны, листы фиксированной длины, сегменты пленки для пакетов или их комбинация.
- Требуемая скорость работы и целевая производительность для НИОКР, пилотного проекта или подготовки производства.
- Допустимый уровень заусенцев, внешний вид кромки, потребности в контроле пыли и ожидания по контролю качества.
- Требования к размотке и перемотке, включая размеры сердечников, направление рулона и натяжение готового рулона.
- Доступные коммуникации, занимаемая площадь, ожидания по безопасности, предпочтения по автоматизации и требования к чистоте объекта.
Для лаборатории на ранней стадии ручной или компактный станок с электрическим приводом может стать наиболее практичной точкой входа. Для пилотной линии, производящей повторяющиеся партии электродов с покрытием, может быть более подходящей непрерывная рулонная обработка с контролем натяжения, направлением полотна, управлением пылью и автоматизированной перемоткой. Для программ пакетных ячеек наряду с рулонной резкой может потребоваться автоматическая система поперечной резки и оборудование для резки алюминиево-пластиковой пленки.
Профессиональная конфигурация и настраиваемая поддержка
Процессы производства аккумуляторов редко бывают идентичными на разных объектах. Исследовательскому центру может потребоваться часто менять химические составы и работать с небольшими рулонами. Пилотная линия может отдавать приоритет воспроизводимости при различных ширинах электродов. Производителю может потребоваться определенная раскладка дорожек, совместимые сердечники, специфическое направление размотки или интеграция с существующим оборудованием на начальных и последующих этапах. KINTEK подходит к выбору оборудования с учетом этих практических требований.
Мы можем обсудить конфигурации, основанные на вашем материале электрода, размерах рулонов с покрытием, желаемой ширине реза, методе резки, схеме перемотки, уровне автоматизации и применении. Настройка может включать подходящие диапазоны ширины, расположение ножей, опции обработки полотна, требования к контролю натяжения, меры по управлению пылью, длины резки и соображения совместимости для вашего процесса разработки ячеек. Цель состоит в том, чтобы предоставить решение для резки электродов, которое поддерживает вашу работу с помощью контролируемой, воспроизводимой обработки, а не заставлять ваш процесс соответствовать неподходящей стандартной настройке.
Независимо от того, разрабатываете ли вы пакетные ячейки, цилиндрические ячейки, призматические ячейки, конструкции без выступов (tabless) формата 4680, новые составы катодов и анодов или передовые функциональные пленки, KINTEK поможет вам определить подходящее оборудование для резки и раскроя для вашего рабочего процесса. Свяжитесь с нашей технической командой, предоставив спецификации ваших материалов, размеры рулонов, целевую ширину и производственные цели, чтобы обсудить профессиональное, индивидуальное решение.
ЗАПРОС ЦИТАТЫ
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, не стесняйтесь обращаться к нам!