Каландры и валковые прессы для электродов KINTEK поддерживают критический этап после нанесения покрытия при разработке литий-ионных аккумуляторов, где высушенные листы анода и катода уплотняются для достижения целевой толщины, плотности, пористости и качества поверхности. Наш ассортимент включает компактные ручные вертикальные валковые станы, электрические двухвалковые станы с различной рабочей шириной, независимо нагреваемые лабораторные каландры, гидравлические сбалансированные прессы, двухсервоприводные горизонтальные системы, высокоточные машины для каландрирования электродов и оборудование для непрерывной рулонной обработки с размоткой/намоткой. Эти системы дают исследовательским группам и пилотным линиям практический контроль над уплотнением электродов, а также служат для прокатки листов и уплотнения металлов, керамики, функциональных пленок и других передовых материалов.
Категории
Мгновенная Поддержка
Выберите способ связи с нашей командой
-
Бесплатное Предложение Заполните форму для подробных цен
-
Электронная почта Подробная поддержка запросов
Время Ответа
В течение 8 часов в рабочие дни, 24 часа в праздники
Каландрирование электродов / Валковые прессы
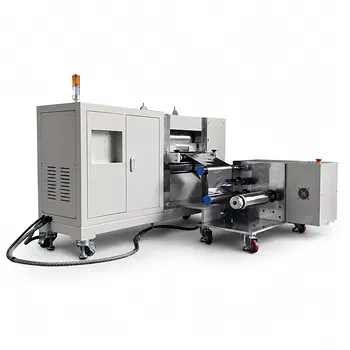
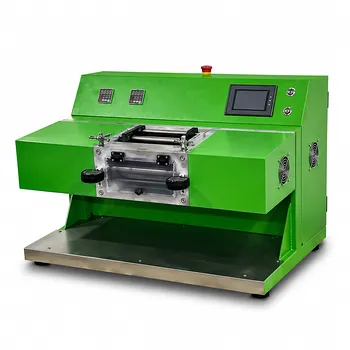
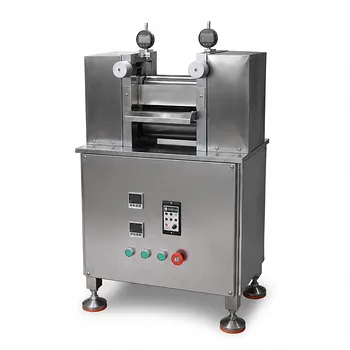
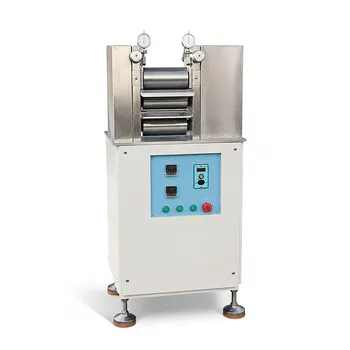
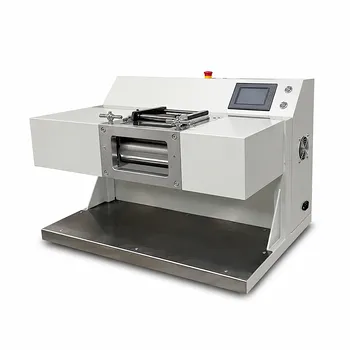
Прецизионное каландрирование электродов для повышения производительности ячеек
Каландрирование электродов — один из важнейших этапов процесса между нанесением покрытия и сборкой ячейки. После того как суспензия активного материала нанесена на токосъемник и высушена, пористая структура электрода должна быть уплотнена контролируемым образом. Цель заключается не просто в том, чтобы сделать лист тоньше. Правильно подобранный валковый пресс помогает установить баланс между толщиной покрытия, поверхностной нагрузкой, плотностью электрода, объемом пор, адгезией, проводимостью, гибкостью и доступностью электролита, что определяет, сможет ли перспективный материал стать надежной ячейкой.
KINTEK поставляет лабораторные и пилотные каландры / валковые прессы для команд, разрабатывающих литий-ионные, натрий-ионные, твердотельные и другие электрохимические технологии накопления энергии. Категория включает ручные, электрические, нагреваемые, гидравлические, сервоуправляемые и непрерывные рулонные конфигурации, что позволяет клиентам подобрать машину в соответствии с поведением материала, форматом полотна, требованиями к производительности и стадией разработки процесса. Будь то первичный скрининг нескольких образцов с покрытием, оптимизация процесса для электродов пакетных ячеек или непрерывная обработка полотна функционального материала, подходящий каландр обеспечивает воспроизводимый путь от листа с покрытием до более плотного и однородного электрода.
Почему каландрирование важно при производстве электродов
Электрод с покрытием содержит активный материал, проводящие добавки, полимерное связующее и взаимосвязанную сеть пор. Сушка удаляет растворитель, но не создает автоматически желаемую внутреннюю структуру. Во многих случаях высушенное покрытие имеет избыточный объем пустот, неполный контакт между частицами, неравномерную толщину и переменный контакт с металлическим токосъемником. Пропускание электрода через контролируемый зазор между двумя валками создает линейное давление по всему движущемуся листу и изменяет его микроструктуру.
Процесс вальцевания позволяет уменьшить пустоты между частицами и увеличить количество и качество точек электронного контакта. Улучшенный контакт между частицами способствует созданию более непрерывной проводящей сети через активный слой, в то время как улучшенный контакт между покрытием и токосъемником может снизить межфазное сопротивление. Полученное увеличение плотности уплотнения важно при стремлении к более высокой объемной плотности энергии, особенно там, где размеры ячейки ограничены.
В то же время уплотнение электрода должно быть оптимизировано, а не максимизировано. Электрод, который прокатан слишком слабо, может сохранять ненужную пористость и электрическое сопротивление. Чрезмерно уплотненный электрод может ограничить проникновение электролита, снизить ионный транспорт, повредить покрытие, способствовать разрушению частиц или ослабить поведение при длительном циклировании. Полезное технологическое окно зависит от химии, морфологии частиц, системы связующего, содержания проводящего углерода, веса покрытия, токосъемника и предполагаемого формата ячейки. Валковые прессы KINTEK обеспечивают контролируемые механические и тепловые переменные, необходимые для экспериментального определения этого окна.
Непрерывное линейное давление против плоского прессования
Каландр отличается от обычного плоского пресса тем, что он уплотняет материал непрерывно через линейный контакт, создаваемый двумя вращающимися валками. Этот подход хорошо подходит для листов электродов с покрытием и других гибких полотен. Вместо обработки одного стационарного участка за раз, материал проходит через зазор, что обеспечивает более последовательную обработку по всей длине и более эффективный рабочий процесс для непрерывных образцов.
Ключевыми технологическими переменными являются зазор между валками, приложенное усилие или линейное давление, скорость прокатки, температура валков и натяжение полотна при использовании непрерывной обработки. Вместе эти настройки влияют на конечную толщину, распределение плотности, чистоту поверхности и целостность покрытия. Регулировка зазора создает прямой путь к контролю толщины. Давление определяет интенсивность уплотнения. Скорость влияет на время пребывания в зазоре и должна рассматриваться наряду с давлением и температурой. Нагреваемые валки могут размягчать или активировать электроды, содержащие связующее, и улучшать стабильность обработки для выбранных систем материалов. В рулонных конфигурациях стабильное натяжение и выравнивание полотна помогают предотвратить образование складок, перекосов, растяжение и неравномерную обработку.
По сравнению с плоским прессованием, валковое каландрирование может обеспечить более равномерный контроль толщины на длинных листах электродов и формат процесса, который более точно соответствует производственной практике. Это особенно ценно для исследователей, которым необходимо перенести перспективные лабораторные рецептуры в масштабируемые параметры процесса, не теряя контроля над условиями, влияющими на качество электрода.
Варианты лабораторных валковых прессов для различных рабочих процессов
Категория KINTEK включает несколько форматов оборудования, поскольку разработка электродов не следует единому масштабу или методу работы.
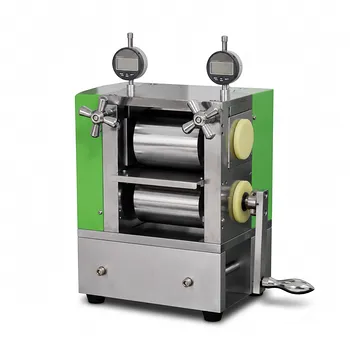
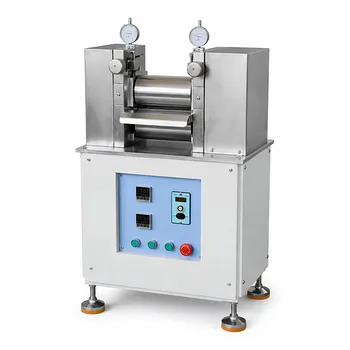
Ручные вертикальные двухвалковые станы практичны для ранних исследований, сравнения материалов и испытаний небольших партий. Ручной лабораторный валковый пресс с валками 100 мм обеспечивает прямой, практический контроль для уплотнения небольших листов электродов, с регулируемым зазором прокатки и рабочей шириной, подходящей для типичных исследовательских образцов. Этот тип машины полезен, когда частые изменения рецептуры и простые экспериментальные установки важнее автоматизации. Он также может поддерживать контролируемую прокатку тонких листов из цветных и драгоценных металлов.
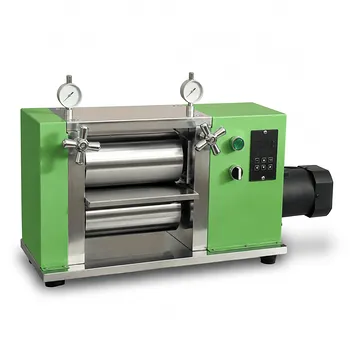
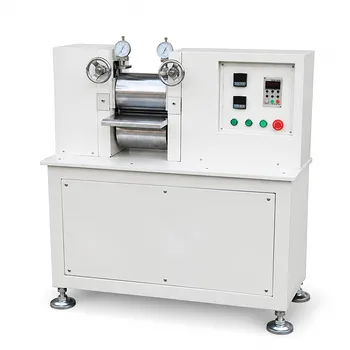
Электрические вертикальные двухвалковые станы добавляют моторизованную, воспроизводимую прокатку для лабораторий, которым нужен лучший контроль скорости и более высокая согласованность испытаний. Доступные рабочие ширины включают форматы 100 мм, 200 мм и 300 мм, что позволяет пользователям выбирать подходящую ширину для образцов монетных ячеек, полос электродов пакетных ячеек и более широких образцов для разработки. Реверсивная работа может помочь при настройке и многопроходных исследованиях, а прочные поверхности валков с твердым хромированием поддерживают стабильную обработку листов электродов с покрытием и совместимых материалов.
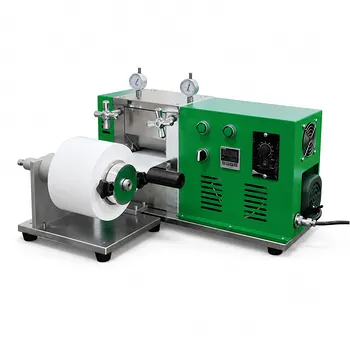
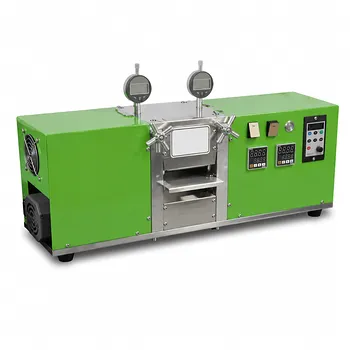
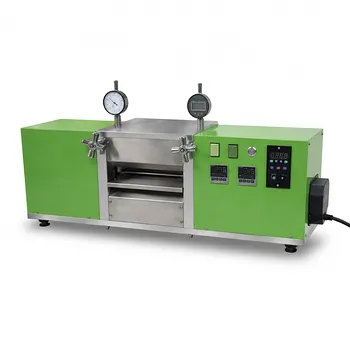
Нагреваемые электрические валковые прессы сочетают контроль температуры с регулируемым зазором и скоростью. Модели с рабочими форматами 100 мм, 150 x 200 мм, 100 x 200 мм и 200 x 300 мм охватывают широкий спектр размеров лабораторных электродов. Независимо контролируемые температуры валков, доступные на соответствующих моделях, позволяют операторам настраивать тепловые условия на каждом валке. Это полезно при изучении реакции связующего, деформации покрытия, гладкости листа и поведения при уплотнении в заданных тепловых условиях. Некоторые модели обеспечивают температуру до 200 °C, регулируемые зазоры и возможности контролируемого давления для обработки в исследовательском масштабе.
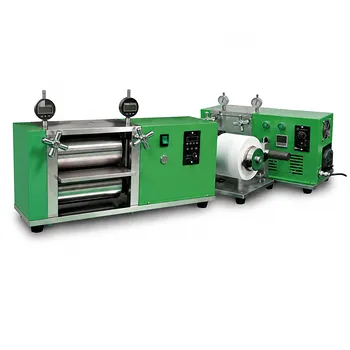
Гидравлические и сбалансированные электрические двухвалковые станы предназначены для применений, требующих большего усилия уплотнения и более сильного контроля над равномерностью нагрузки. Гидравлическая помощь обеспечивает надежный способ приложения давления к плотным или сложным покрытиям электродов. Сбалансированные конструкции, точная регулировка зазора и контролируемые данные об усилии поддерживают воспроизводимую обработку катодов и анодов. Управление PLC и HMI на соответствующих системах может помочь командам документировать настройки, воспроизводить прогоны и накапливать знания о процессе среди операторов и партий.
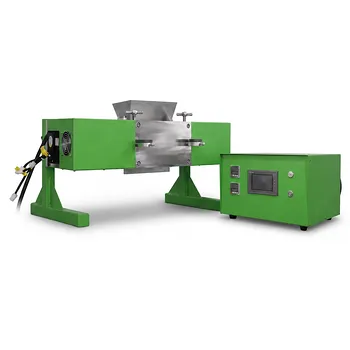
Двухсервоприводные нагреваемые горизонтальные валковые станы предназначены для лабораторных разработок и пилотных проектов с более высоким уровнем контроля. Двойные серводвигатели поддерживают точное регулирование скорости, а горизонтальные компоновки могут подойти для удобной подачи образцов и непрерывной обработки листов. Интегрированные системы с независимо регулируемыми температурами валков, реверсивной электрической работой, управлением PLC и валками с твердым хромированием помогают исследователям изучать, как взаимодействуют давление, скорость, нагрев и последовательность проходов. Эти возможности особенно актуальны при переходе от скрининга рецептур к определенным рецептам каландрирования.
Высокоточные машины для каландрирования листов электродов поддерживают требовательные рабочие процессы разработки и производства. Оборудование этого класса может обеспечить контролируемое уплотнение, точную регулировку зазора валков, обработку натяжения полотна и возможность высокого линейного давления. Такой контроль ценен для листов электродов, где однородность плотности и жесткие допуски по толщине важны для надежной последующей резки, штабелирования, намотки, заполнения электролитом и тестирования ячеек.
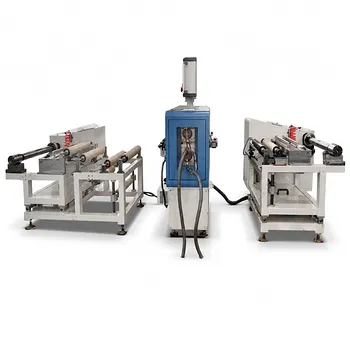
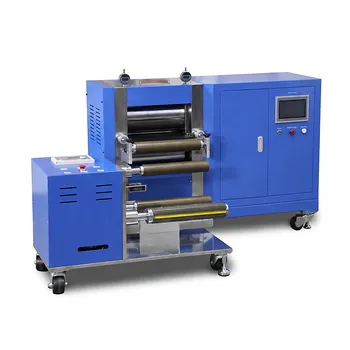
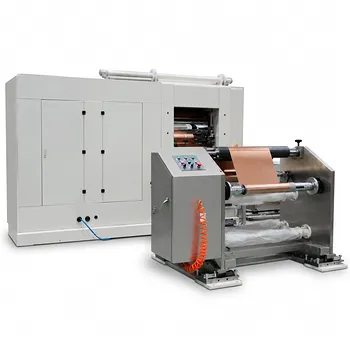
Рулонные системы каландрирования, размотки и намотки помогают преодолеть разрыв между изолированными испытаниями листов и обработкой непрерывного полотна. Нагреваемые рулонные прессы поддерживают непрерывное каландрирование электродов с регулируемым зазором, цифровым регулированием температуры и обработкой полотна. Специальные устройства размотки/намотки могут обеспечить сервоуправление натяжением, оптическое направление полотна и раздельные структуры для точного перемещения электродов аккумуляторов, оптических пленок и функциональных материалов. Машина для размотки и намотки рулонов шириной 200 мм предлагает контролируемое натяжение и непрерывную обработку для совместимых ширин полотна и форматов сердечников. Эти системы актуальны, когда цель состоит в том, чтобы понять поведение, чувствительное к натяжению, улучшить непрерывность процесса или оценить материал в рабочем процессе, более близком к пилотному производству.
Контролируйте параметры, формирующие качество электрода
Успешное каландрирование начинается с четкого определения желаемого конечного электрода. Команды могут ориентироваться на определенную толщину, чтобы соответствовать конструкции ячейки, диапазон плотности для баланса энергии и мощности или уровень пористости, который поддерживает смачивание электролитом и ионный транспорт. Валковый пресс становится инструментом, используемым для перевода этих требований к производительности в контролируемые условия процесса.
Зазор валков и конечная толщина: Зазор валков имеет центральное значение для уменьшения толщины и должен быть установлен с учетом подложки с покрытием, сжимаемости покрытия и желаемой конечной толщины. Обычно используют ступенчатые проходы, а не пытаются добиться большого уменьшения толщины за один проход, особенно для хрупких, толстых, сильно нагруженных или механически чувствительных покрытий. Контролируемая последовательность может снизить риск растрескивания, повреждения кромок, расслоения и чрезмерных градиентов плотности.
Приложенное давление и плотность уплотнения: Большее давление обычно создает более плотный электрод, но эта зависимость специфична для материала и нелинейна. Одна и та же номинальная настройка может дать разные результаты в зависимости от рецептуры покрытия, возраста, состояния влажности, температуры, толщины подложки и геометрии валков. Гидравлические, сбалансированные и высокоточные системы полезны там, где воспроизводимость усилия является важной экспериментальной переменной. Измерение конечной толщины и расчет плотности после каждого испытания помогает преобразовать настройки машины в практическую карту процесса.
Скорость прокатки: Скорость изменяет продолжительность и динамику контакта в зазоре валков. Она влияет на производительность, деформацию покрытия, реакцию на нагрев и количество механической работы, приложенной за проход. Регулировка скорости помогает командам систематически сравнивать условия, а не рассматривать каландрирование как фиксированную финишную операцию. Когда планируется масштабирование, исследования скорости также могут показать, остается ли рецептура пригодной для обработки в более производственных условиях.
Температура валков: Нагреваемые валки полезны для систем электродов, чья связующая или полимерная фаза выигрывает от тщательно управляемой тепловой энергии во время уплотнения. Соответствующий нагрев может улучшить однородность поверхности и обеспечить более плавное развитие плотности. Однако температуру следует выбирать исходя из термической стабильности активного материала, связующего, токосъемника и любых остаточных технологических компонентов. Независимый контроль температуры для каждого валка обеспечивает дополнительную гибкость для исследовательских программ, изучающих асимметричные тепловые условия или чувствительные ламинированные структуры.
Натяжение и выравнивание полотна: При непрерывной обработке натяжение должно быть достаточно стабильным, чтобы поддерживать движение полотна без деформации электрода. Оборудование для размотки/намотки, направляющие пути полотна и сервоуправление натяжением помогают поддерживать упорядоченную транспортировку через процесс. Правильное выравнивание важно, потому что полотно, которое входит в валки под углом, может привести к неровным краям, складкам, изменению толщины и потерям при обработке. Контроль натяжения становится все более важным по мере увеличения ширины материала, длины рулона и скорости обработки.
Преимущества для исследований аккумуляторов и пилотных разработок
Для лабораторий по исследованию аккумуляторов валковый пресс для электродов — это не просто машина для уплотнения. Это инструмент разработки процесса, который связывает рецептуру электрода с измеримым поведением ячейки. Регулируя условия каландрирования контролируемым образом, исследователи могут изучать, как структура электрода влияет на емкость первого цикла, скоростные характеристики, внутреннее сопротивление, стабильность циклирования и механическую прочность.
Уменьшение избыточного объема пор может улучшить объемную плотность энергии и усилить электронный путь через электрод. Лучшее уплотнение также может снизить омическое сопротивление за счет увеличения контакта между частицами и между покрытием и токосъемником. Для систем материалов, прошедших специализированную обработку, включая подходы к уплотнению, связанные с исследованиями быстрого термического или джоулева нагрева, вальцевание под высоким давлением может помочь уточнить внутреннюю пористость и укрепить сеть электронной проводимости. Это может способствовать улучшению устойчивости к распространению трещин и более стабильной работе в требовательных условиях заряда-разряда.
Практическая ценность не менее важна. Однородный, хорошо откаландрированный электрод легче резать, штабелировать, наматывать и собирать. Постоянная толщина улучшает контроль размеров от образца к образцу. Воспроизводимая плотность упрощает справедливое сравнение материалов и определение того, связано ли изменение производительности ячейки с активным материалом, рецептурой или производственным процессом. Когда важно качество данных, контролируемое каландрирование уменьшает основной источник экспериментальной вариативности.
Для разработки твердотельных аккумуляторов уплотнение заслуживает особого внимания, поскольку низкая пористость и тесный межфазный контакт могут иметь решающее значение для достижения высокой объемной плотности энергии. Подходящий процесс остается зависимым от химии, но контролируемое линейное давление, зазор валков, температура и скорость дают исследователям значимую основу для изучения плотных архитектур электродов. Системы KINTEK могут поддерживать эту работу от мелкомасштабных образцов до более широких испытаний непрерывного полотна.
За пределами электродов литиевых аккумуляторов
Хотя каландрирование электродов аккумуляторов является основным применением для этой категории, двухвалковые прессы полезны во всех исследованиях материалов. Тот же принцип контролируемой прокатки может быть применен к цветным металлам, листам из драгоценных металлов, керамическим и порошковым лентам, полимерным композитам, оптическим пленкам, функциональным пленкам и другим листовым материалам, требующим регулировки толщины, уплотнения, чистовой обработки поверхности или непрерывной обработки.
Для лабораторий материаловедения эта универсальность может уменьшить потребность в отдельном специализированном оборудовании, когда существуют сопоставимые требования к прокатке в нескольких проектах. Нагреваемый валковый стан может быть выбран для обработки термочувствительных листов; ручная машина может подойти для простой работы с купонами; гидравлическая или сервоуправляемая система может поддержать более требовательные исследования контроля усилия; а рулонная система может быть использована там, где необходима непрерывная транспортировка полотна и управление натяжением.
Выбор подходящей машины для каландрирования электродов
Наиболее подходящий каландр зависит от реального требования процесса, а не только от максимального указанного усилия или ширины валков. Начните с размеров электрода с покрытием и ожидаемого объема образцов. Небольшие периодические исследовательские образцы могут быть хорошо обработаны на ручном или компактном электрическом вертикальном стане. Командам, работающим с более широкими электродами пакетных ячеек, несколькими вариантами материалов или заданными целями воспроизводимости, может быть полезна нагреваемая моторизованная система с контролируемой скоростью и регулировкой зазора.
Затем подумайте, необходим ли нагрев. Для некоторых покрытий уместна прокатка при комнатной температуре. Для других нагреваемые валки могут обеспечить более полезное технологическое окно. Там, где нужен нагрев, независимый контроль двух валков может быть важен для эксперимента. Рассмотрите требования к давлению наряду с твердостью покрытия и целевой плотностью. Гидравлическое решение с высоким усилием подходит там, где плотные электроды или агрессивные программы уплотнения требуют надежного приложения усилия, в то время как прецизионный каландр с обработкой натяжения лучше подходит для непрерывной, строго контролируемой работы с листами электродов.
Наконец, рассмотрите переход от партийных образцов к обработке полотна. Рулонный пресс или скоординированное устройство размотки/намотки особенно ценны, когда необходимо оценить натяжение, отслеживание, непрерывную скорость и движение материала от рулона к рулону. Выбор оборудования с возможностью роста процесса может помочь лаборатории нарастить передаваемые производственные знания, не переходя преждевременно на полноценную производственную линию.
Создайте воспроизводимый процесс каландрирования с KINTEK
KINTEK сочетает опыт в лабораторном оборудовании с пониманием всего рабочего процесса изготовления аккумуляторов, включая смешивание суспензии, нанесение покрытия, прессование, сборку ячеек и тестирование. Эта более широкая перспектива важна, потому что выбор валкового пресса должен учитывать качество нанесения покрытия на предыдущем этапе и требования к сборке на последующем. Мы можем помочь клиентам определить подходящую конфигурацию машины, основываясь на ширине электрода, токосъемнике, целевой толщине, диапазоне давления, потребностях в нагреве, контроле скорости, уровне автоматизации и требованиях к непрерывному полотну.
Наше портфолио оборудования включает практичные ручные устройства для исследований, электрические и нагреваемые системы для воспроизводимой разработки, гидравлические и сервоуправляемые решения для требовательного уплотнения, а также рулонное оборудование для непрерывной обработки материалов. Для специализированных применений KINTEK может обсудить настраиваемые решения, которые согласуют рабочую ширину, размеры валков, схему нагрева, конфигурацию управления, подход к обработке натяжения и другие соответствующие спецификации с вашими целями процесса.
Чтобы обсудить пресс для каландрирования электродов аккумуляторов, лабораторный валковый пресс, нагреваемый двухвалковый стан или рулонную систему обработки электродов для вашего проекта, свяжитесь с KINTEK через нашу форму запроса. Поделитесь размерами вашего электрода, химией, толщиной покрытия, целевой плотностью или пористостью, предпочтительным диапазоном температур и ожидаемой производительностью, и наша техническая команда поможет определить профессиональное, ориентированное на применение решение для вашей лаборатории или пилотной линии.
ЗАПРОС ЦИТАТЫ
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, не стесняйтесь обращаться к нам!