
Каландрирование электродов / Валковые прессы
Высокоточный каландр для электродов литиевых аккумуляторов
Артикул : DG17
Цена может варьироваться в зависимости от спецификации и настройки
- Максимальное линейное давление
- 4000 кН
- Эффективная ширина прокатки
- 150-400 мм
- Точность прокатки
- <= +/-0.0015 мм
Доставка:
Свяжитесь с нами чтобы получить подробности о доставке. Наслаждайтесь Гарантия своевременной отправки.
Почему выбирают нас
Простой процесс заказа, качественные продукты и специализированная поддержка для успеха вашего бизнеса.
Обзор продукта
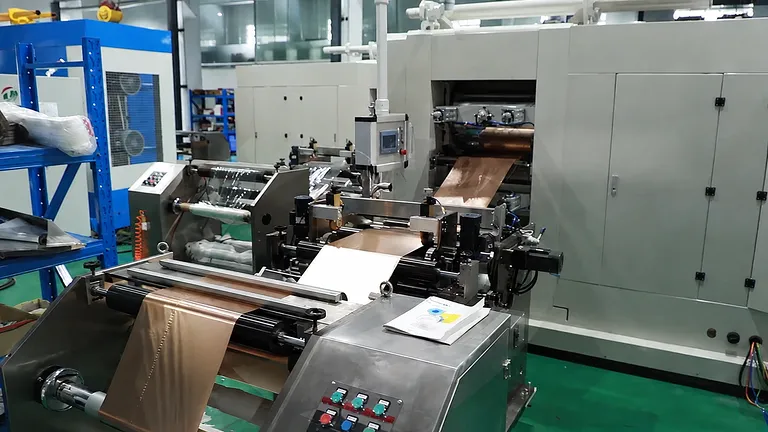
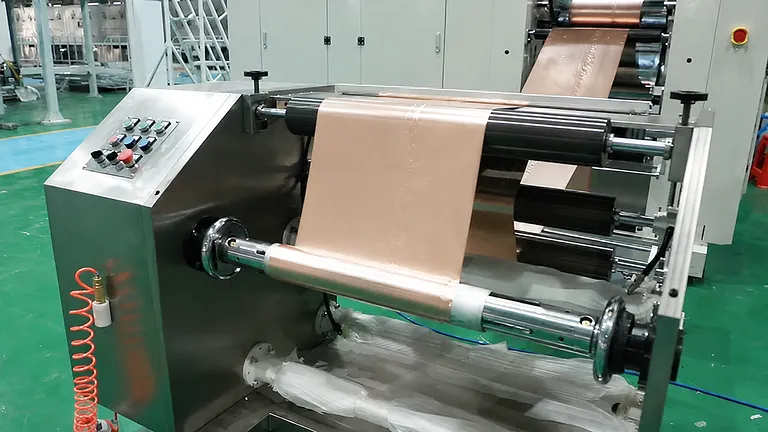
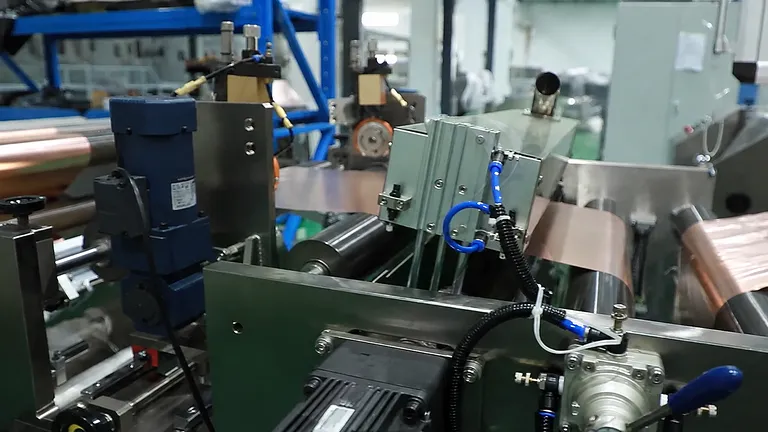

Эта высокоточная система каландрирования электродов уплотняет рыхлые листы с нанесенным активным материалом через контролируемый зазор между валками под давлением. Совместное действие давления валков и точно установленного зазора позволяет уменьшить толщину листа до требуемых значений или достичь необходимой плотности уплотнения. Это дает производителям аккумуляторов прямой и воспроизводимый способ обеспечения расчетной объемной плотности энергии и целевых электрохимических характеристик готовых ячеек.
Оборудование предназначено для производства электродов литий-ионных аккумуляторов, включая прокатку листов с активным материалом в диапазоне рабочей ширины 150–400 мм. Оно поддерживает непрерывную обработку в режиме рулон-в-рулон со встроенными функциями размотки, намотки, обрезки кромок, центрирования полотна и регулируемого натяжения. Платформа подходит для пилотного производства, центров разработки технологических процессов и производственных линий, которым требуется надежный контроль уплотнения электродов.
Прецизионные валки, возможность работы при высоком линейном давлении, точная цифровая регулировка зазора и контролируемое перемещение полотна обеспечивают стабильную основу для сложных процессов обработки электродов. Система рассчитана на установку на бетонном основании с соответствующей поддержкой, подачей подготовленного сжатого воздуха и эксплуатацию в сухой, вентилируемой, неагрессивной среде, что помогает поддерживать стабильные механические характеристики при длительной работе.
Основные характеристики
-
Уплотнение валками под высокой нагрузкой: Двухвалковый узел обеспечивает линейное давление до 4000 кН для эффективного уплотнения материала электрода. Эта возможность поддерживает высокоплотную обработку, где конечная толщина листа и степень уплотнения должны строго контролироваться.
-
Точная цифровая регулировка зазора: Зазор между валками регулируется в диапазоне 0–2,0 мм с точностью цифровой настройки 0,001 мм. Согласованность зазора между левой и правой сторонами валков помогает поддерживать равномерное сжатие по всей ширине активной зоны обработки.
-
Прецизионная прокатка: Точность прокатки составляет <= +/-0,0015 мм, точность нанесения покрытия <= +/-0,003 мм. Эти допуски обеспечивают контроль процесса, когда стабильность толщины электрода важна для требований последующей сборки ячеек.
-
Закаленная, износостойкая конструкция валков: Валки имеют твердость HRC >=67, равномерность твердости <= HS +/-2 и закаленный слой глубиной не менее 19 мм. Такая прочная конструкция поверхности рассчитана на длительную работу под высоким давлением при сохранении стабильных рабочих характеристик.
-
Контролируемая геометрия поверхности валков: Шероховатость поверхности валков Ra <=0,2, прямолинейность <= +/-0,0015 мм, а радиальное биение в сборе <= +/-0,0025 мм. Предоставляются отчеты об инспекции для подтверждения требований к твердости и шероховатости поверхности.
-
Непрерывная обработка полотна: Рабочая скорость достигает 20 м/мин, что позволяет осуществлять непрерывную обработку электродов, а не дискретную прессовку партиями. Оборудование сочетает контролируемое каландрирование с функциями намотки для поддержания упорядоченного потока материала через производственную линию.
-
Встроенная система работы с рулонами: Система размотки и намотки рассчитана на рулоны диаметром до 500 мм, шириной 400 мм и весом 300 кг с использованием втулки диаметром 76 мм. Это обеспечивает определенный диапазон работы с рулонными материалами электродов.
-
Стабильное натяжение и центрирование: Регулируемое натяжение размотки/намотки от 0 до 50 Н и точность центрирования полотна до 0,2 мм помогают поддерживать контроль над полотном на протяжении всего пути прокатки. Стабильное центрирование особенно важно для сохранения полезной ширины материала и получения аккуратных готовых рулонов.
-
Прецизионные валы намотки: Намоточные валы обеспечивают радиальное биение <= +/-0,03, соосность <= +/-0,03 и шероховатость поверхности Ra <=0,15. Эти характеристики валов способствуют стабильной намотке и размотке во время непрерывной работы.
-
Промышленное исполнение: Главный двигатель мощностью 30 кВт и общая потребляемая мощность 30 кВт (с учетом 10% запаса) соответствуют высоким нагрузкам оборудования. Четкие требования к электрике, пневматике, окружающей среде и фундаменту позволяют предприятиям правильно подготовить место установки перед вводом в эксплуатацию.
Применение
| Применение | Описание | Ключевое преимущество |
|---|---|---|
| Каландрирование катодных листов литий-ионных аккумуляторов | Уплотняет листы катода после нанесения покрытия для достижения требуемой толщины или плотности перед сборкой ячейки. | Поддерживает контролируемые размеры электродов, связанные с расчетной объемной плотностью энергии и характеристиками аккумулятора. |
| Каландрирование анодных листов литий-ионных аккумуляторов | Прокатывает листы анода с покрытием (включая графит или кремний-углеродные композиты) под контролируемым давлением. | Увеличивает плотность уплотнения и способствует плотному контакту между частицами активного материала и токосъемником. |
| Отработка техпроцесса на пилотной линии | Предоставляет платформу с заданным давлением валков, зазором, скоростью, натяжением и центрированием для оценки настроек уплотнения электродов. | Обеспечивает воспроизводимые исследования процессов в рамках заданных диапазонов работы и обработки. |
| Контроль толщины электродов | Применяет цифровой зазор 0–2,0 мм к полотну электрода, требующему определенной толщины после каландрирования. | Точная настройка с шагом 0,001 мм поддерживает точную установку для контролируемых операций прокатки. |
| Производство электродов высокой плотности | Обрабатывает рыхлые листы электродов с использованием высокого линейного давления для уплотнения покрытия перед намоткой или сборкой ячеек. | Помогает производителям достичь целевых показателей уплотнения электродов, необходимых для достижения плотности энергии ячеек. |
| Финишная обработка электродов (рулон-в-рулон) | Сочетает каландрирование с функциями размотки, намотки, контроля натяжения, центрирования и обрезки кромок для непрерывной обработки. | Сокращает перерывы в обработке материала за счет поддержания контроля над полотном на протяжении всего пути. |
| Подготовка к сборке аккумуляторных ячеек | Производит каландрированные листы электродов для последующей резки, намотки, укладки и сборки ячеек. | Обеспечивает стабильное состояние готового полотна электрода для последующих этапов производства. |
| Исследования передовых материалов для аккумуляторов | Поддерживает контролируемую прокатку листов электродов в R&D-центрах, где необходимо сравнивать плотность, толщину и настройки процесса. | Предоставляет исследовательским группам измеримые механические параметры для структурированной оценки процессов производства электродов. |
Технические характеристики
| Параметр | Спецификация | Примечания |
|---|---|---|
| Артикул продукта | DG17 | Идентификатор для площадки |
| Принцип работы | Протягиваемый лист электрода проходит через зазор между валками под давлением. Давление и зазор уплотняют лист до заданной толщины или плотности. | Каландрированный лист используется для достижения расчетной объемной плотности энергии и характеристик аккумулятора. |
| Эффективный размер поверхности валков | Phi 400 мм x 450 мм | |
| Эффективная ширина прокатки | 150-400 мм | |
| Линейное давление между валками | Макс. 4000 кН | |
| Глубина закаленного слоя | Мин. 19 мм | |
| Твердость валков | HRC >=67 | Равномерность твердости <= HS +/-2; предоставляется отчет об инспекции. |
| Шероховатость поверхности валков | Ra <=0.2 | Предоставляется отчет об инспекции. |
| Прямолинейность валков | <= +/-0.0015 мм | |
| Радиальное биение в сборе | <= +/-0.0025 мм | |
| Диапазон регулировки зазора | 0-2.0 мм | |
| Точность цифровой настройки зазора | 0.001 мм | Зазоры слева и справа между валками согласованы. |
| Точность прокатки | <= +/-0.0015 мм | Точность покрытия <= +/-0.003 мм. |
| Точность контроля давления | <=0.15 Т | |
| Рабочая скорость оборудования | Макс. 20 м/мин | |
| Ширина обрезки кромок | 150 мм-400 мм | |
| Макс. диаметр рулона размотки/намотки | Phi 500 мм | |
| Макс. ширина рулона размотки/намотки | 400 мм | |
| Макс. вес рулона размотки/намотки | 300 кг | |
| Диаметр втулки рулона | Phi 76 мм | |
| Радиальное биение вала размотки/намотки при работе | <= +/-0.03 | |
| Шероховатость поверхности вала размотки/намотки | Ra <=0.15 | |
| Соосность вала размотки/намотки | <= +/-0.03 | |
| Точность центрирования полотна | Макс. 0.2 мм | |
| Макс. натяжение размотки/намотки | 0-50 Н, регулируемое | |
| Мощность главного двигателя | 30 кВт | |
| Общая потребляемая электрическая мощность | 30 кВт плюс 10% запас | |
| Электропитание | 3 фазы, 380 В, 50 Гц | |
| Допустимое колебание напряжения | от +8% до -8% | |
| Требования к сжатому воздуху | Сухой, фильтрованный, стабилизированный по давлению воздух; давление на выходе > 0.6-0.8 МПа | Труба подачи воздуха: Phi 8. |
| Макс. температура окружающей среды | <=28 °C | |
| Макс. относительная влажность | RH <=85% | |
| Требования к фундаменту | Толщина бетона в основной несущей зоне не менее 40 см; в остальных зонах не менее 10 см | Требуется бетонный фундамент с несущей способностью пола не менее 10 т/м2. |
| Среда на площадке | Воздух должен быть сухим и хорошо вентилируемым, без кислотной или щелочной коррозии. | |
| Цвет оборудования | За исключением деталей из нержавеющей стали, поверхностно-обработанных и гальванизированных частей, все внешние поверхности окрашены в международный теплый серый цвет. | |
| Габаритные размеры каландра | Прибл. 2.9 м x 1.2 м x 2.1 м | |
| Габаритные размеры производственной линии | 7.0 м x 3.5 м x 2.5 м | |
| Вес каландра | Прибл. 14 тонн | |
| Вес производственной линии | Прибл. 14 тонн |
Почему стоит выбрать этот продукт
-
Прецизионный механический дизайн: Точная настройка зазора, контролируемая геометрия валков и заданная точность прокатки дают технологическим группам надежную базу для воспроизводимого уплотнения электродов.
-
Создан для длительной работы под высоким давлением: Линейное давление до 4000 кН, твердость валков HRC >=67 и закаленный слой глубиной не менее 19 мм поддерживают самые требовательные операции прокатки.
-
Проверенные критические характеристики валков: Обязательные отчеты об инспекции твердости и шероховатости поверхности обеспечивают документальную уверенность в параметрах, напрямую влияющих на стабильность прокатки.
-
Полные возможности управления полотном: Определенная емкость размотки/намотки, регулируемое натяжение, точность центрирования и диапазон обрезки кромок помогают оборудованию работать как практичная система непрерывной обработки электродов.
-
Инженерная готовность к установке: Четкие требования к питанию, сжатому воздуху, условиям окружающей среды и несущей способности фундамента позволяют правильно подготовить место для стабильной долгосрочной эксплуатации.
Свяжитесь с нами для получения коммерческого предложения или индивидуального решения, соответствующего вашим требованиям к ширине электродов, работе с рулонами, установке и производству аккумуляторов.
Нам доверяют лидеры отрасли
ЗАПРОС ЦИТАТЫ
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, не стесняйтесь обращаться к нам!
Связанные товары
Интегрированный двухсервоприводный горизонтальный двухвалковый стан с подогревом для каландрирования электродов аккумуляторов
Интегрированный двухсервоприводный горизонтальный двухвалковый стан с подогревом для каландрирования электродов аккумуляторов обеспечивает регулируемую толщину, независимый контроль температуры, точное регулирование скорости, реверсивный электрический привод и управление с помощью ПЛК. Валки с твердым хромированным покрытием гарантируют стабильность лабораторной обработки и контроль плотности материала.
Автоматическая машина для нанесения и сушки покрытий, лабораторная установка для литиевых аккумуляторов
Автоматическая машина для нанесения и сушки покрытий и лабораторная установка для литиевых аккумуляторов с нагревом до 130°C, регулируемой скоростью нанесения, вакуумной плитой, прецизионным скребком и программируемым таймером сушки. Предназначена для исследований электродов 18650, создания гладких воспроизводимых покрытий на различных подложках и компактных разработок в настольном формате.
400-мм машина для непрерывного и прерывистого щелевого нанесения покрытия
400-мм машина для непрерывного и прерывистого щелевого нанесения покрытия для точного нанесения активного материала электродов литий-ионных аккумуляторов с электрической сушкой, контролируемой подачей полотна и настраиваемым экструзионным нанесением для производства катодов и анодов.
Ручной станок для круговой резки образцов электродов литиевых батарей
Ручной станок для круговой резки электродов литиевых батарей обеспечивает резку за один проход с получением гладких краев без заусенцев, а также поддерживает использование настраиваемых штампов для точной подготовки лабораторных образцов и воспроизводимых исследовательских процессов в лабораториях по разработке пилотных проектов и передовых материалов с надежной эксплуатацией.
Устройство для вырубки электродных листов для монетных элементов
Устройство для вырубки электродных листов монетных элементов для прецизионной вырубки катодов, анодов, сепараторов и тонких материалов с компактной конструкцией, гибкими размерами матриц и возможностью работы в перчаточном боксе для лабораторных исследований, обеспечивающее стабильные чистые края в сложных задачах разработки аккумуляторов.
Машина для непрерывного нанесения покрытия методом ракеля для электродов аккумуляторов
Машина для непрерывного нанесения покрытия методом ракеля обеспечивает создание прецизионных электродных пленок со стабильным натяжением полотна, двусторонней сушкой горячим воздухом, управлением через ПЛК и точным выравниванием. Подходит для литий-ионных аккумуляторов, суперконденсаторов, никелевых батарей, пилотных разработок и исследований передовых материалов.
Прецизионная машина для трансферного нанесения покрытий на электроды литий-ионных аккумуляторов
Прецизионная машина для трансферного нанесения покрытий на электроды литий-ионных аккумуляторов обеспечивает контролируемое непрерывное или прерывистое нанесение шлама, сушку и перемотку алюминиевой и медной фольги для исследований, пилотного производства и разработки передовых материалов с воспроизводимым контролем процесса и готовностью к промышленной эксплуатации.
Машина для экструзионного нанесения покрытия на односторонние электроды аккумуляторов
Машина для нанесения покрытия на односторонние электроды аккумуляторов обеспечивает точное прерывистое и непрерывное нанесение шлама, стабильное натяжение полотна, контролируемую электрическую сушку и равномерное покрытие для исследований литий-ионных аккумуляторов, пилотного производства и разработки передовых материалов в рамках повседневных лабораторных и производственных процессов.
Прецизионная лабораторная установка для нанесения покрытий методом переноса для электродов литий-ионных аккумуляторов
Прецизионная лабораторная установка для нанесения покрытий методом переноса для электродов литий-ионных аккумуляторов обеспечивает контролируемое непрерывное и прерывистое нанесение, равномерное распределение пленки, встроенную сушку и надежную намотку для ответственного пилотного производства катодов и анодов, с поддержкой подложек из алюминиевой и медной фольги.
300-мм малогабаритная лабораторная автоматическая машина для нанесения покрытий методом «рулон-в-рулон»
Улучшите прототипирование электродов литиевых батарей с помощью 300-мм компактной лабораторной автоматической машины для нанесения покрытий методом «рулон-в-рулон», оснащенной прецизионным ракелем, системой сушки горячим воздухом и автоматическим центрированием полотна для равномерного производства экспериментальных электродов в материаловедческих лабораториях и на пилотных линиях.
Лабораторная горизонтальная вальцовочная машина с подогревом и двумя серводвигателями
Лабораторная горизонтальная вальцовочная машина с подогревом и двумя серводвигателями обеспечивает регулируемую толщину, точное управление скоростью и цифровой контроль нагрева для стабильной прокатки электродов аккумуляторов и обработки передовых материалов в компактных исследовательских лабораториях и на пилотных производствах.
Лабораторная машина для непрерывного и прерывистого нанесения покрытий на аккумуляторы
Лабораторная машина для непрерывного и прерывистого нанесения покрытий на аккумуляторы сочетает в себе стабильную коррекцию натяжения полотна, прецизионное дозирование с помощью ракеля (comma blade), трехвалковое трансферное нанесение и двухстороннюю сушку горячим воздухом для надежной разработки процессов изготовления электродов. Управление осуществляется через ПЛК с сенсорным экраном, доступна опция системы рекуперации растворителя.
Лабораторный двухвалковый прокатный стан с подогревом для рулонной обработки электродов аккумуляторов
Лабораторный рулонный прокатный стан с подогревом для каландрирования электродов аккумуляторов и цветных металлов. Оснащен регулируемым зазором, независимым нагревом, цифровым контролем температуры и системой непрерывной подачи полотна для воспроизводимых исследований и разработки плотных электродов в передовых лабораториях.
400-мм прецизионная машина для нанесения микрогравировального покрытия на сепараторы
400-мм прецизионная машина для нанесения микрогравировального покрытия на сепараторы обеспечивает контролируемое нанесение керамического шлама, сушку и перемотку для производства сепараторов литий-ионных аккумуляторов из ПЭ и ПП с шириной покрытия до 300 мм и скоростью до 3 м в минуту.
Настольная машина для непрерывного нанесения покрытий для цилиндрических аккумуляторов 18650
Настольная машина для непрерывного нанесения покрытий на электроды литиевых аккумуляторов, исследований цилиндрических ячеек 18650, керамических, кристаллических и нанопленок. Предлагает регулируемую ширину покрытия, точный контроль толщины, автоматическую перемотку и независимое ПИД-регулирование температуры печи для университетских лабораторий и мелкосерийного производства.
Лабораторный ручной вертикальный двухвалковый прокатный стан с двумя валками 100 мм
Лабораторный ручной вертикальный двухвалковый пресс с валками 100 мм, регулируемым зазором прокатки от 0 до 2 мм, шириной листа до 200 мм, хромированными валками высокой твердости и высокоточной прокаткой электродных материалов аккумуляторов для обеспечения стабильной плотности и воспроизводимых результатов
Лабораторный гидравлический горячий пресс для твердотельных аккумуляторов
Точный лабораторный гидравлический горячий пресс для исследований твердотельных аккумуляторов; независимый нагрев двух плит до 300°C, гидравлическое давление 30 тонн с точностью ±1% и автоматической компенсацией, 7-дюймовый сенсорный экран управления, идеально подходит для горячего прессования листов твердого электролита, полимерных композитов и мембранно-электродных блоков.
Лабораторный электрический вертикальный двухвалковый стан шириной 100 мм, 200 мм, 300 мм
Лабораторный электрический вертикальный двухвалковый стан с шириной валков 100 мм, 200 мм и 300 мм для точного утончения электродов аккумуляторов, повышения плотности, регулировки толщины и надежной обработки материалов в исследованиях литиевых аккумуляторов и экологически чистой энергетики.
Лабораторный гидравлический сбалансированный электрический двухвалковый стан для прокатки электродов аккумуляторов
Лабораторный гидравлический сбалансированный электрический двухвалковый стан для прокатки электродов аккумуляторов обеспечивает точное давление, равномерный контроль зазора, долговечные хромированные валки, управление через ПЛК с HMI и мониторинг кривых усилия для стабильной обработки катодов и анодов в требовательных исследовательских средах.
Лабораторный гидравлический горячий пресс для исследований твердотельных батарей
Компактный настольный гидравлический горячий пресс, разработанный для исследований в области твердотельных батарей, с двухзонным независимым нагревом до 300°C, программируемым контролем давления с автоматической компенсацией и интегрированным водяным охлаждением для быстрых циклов, подходит для изготовления электролитов и ламинирования электродов.