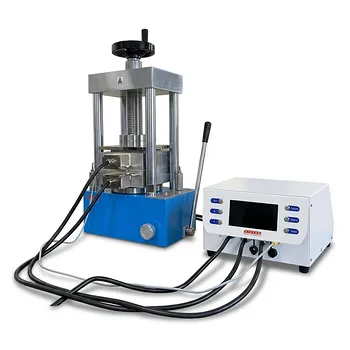
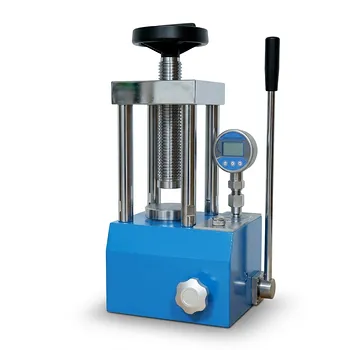
Высокопроизводительный лабораторный гидравлический пресс является важнейшим инструментом, используемым для консолидации рыхлого порошка стали AISI H13 в стабильную «зеленую заготовку» путем приложения точного давления, обычно варьирующегося от 700 МПа до 1000 МПа. Этот процесс способствует перегруппировке частиц и механическому сцеплению, позволяя материалу достичь примерно 75% от его теоретической плотности. Достижение этого конкретного уровня плотности является обязательным условием для обеспечения высокой степени уплотнения при последующем спекании без давления.
Лабораторный гидравлический пресс служит основой рабочего процесса порошковой металлургии, превращая рыхлые частицы AISI H13 в компакт с заданной геометрией, обладающий достаточной механической прочностью для дальнейшей обработки. Обеспечивая точный и воспроизводимый контроль давления, он гарантирует внутреннюю однородность плотности, необходимую для предсказуемого распределения карбидов и окончательной механической стабильности.
Достижение критической плотности и микроструктуры
Содействие механическому сцеплению
При давлении, достигающем 1000 МПа, гидравлический пресс заставляет частицы AISI H13 подвергаться механическому сцеплению и перегруппировке. Эта среда высокого давления преодолевает внутреннее трение порошковой массы, устраняя крупные пустоты и устанавливая начальный физический контакт между частицами.
Достижение порога плотности в 75%
Основная роль пресса заключается в достижении «зеленой» плотности, составляющей примерно 75% от теоретического максимума. Этот конкретный уровень плотности жизненно важен, поскольку он создает необходимый «скелет» детали, гарантируя, что последующее спекание без давления сможет эффективно закрыть оставшиеся поры.
Обеспечение распределения карбидов
Высокоточный контроль давления гарантирует, что внутренняя плотность остается равномерной по всему компакту. Эта однородность необходима для равномерного распределения карбидов во время термообработки, что в конечном итоге определяет износостойкость и вязкость готовой инструментальной стали.
Механика одноосной консолидации
Три стадии уплотнения
Гидравлический пресс проводит порошок AISI H13 через три различные физические стадии: перегруппировка частиц, межчастичное скольжение и пластическая деформация. По мере увеличения однонаправленного давления частицы переходят от простого заполнения промежутков к физической деформации, что создает «холодные сварные швы», необходимые для механической целостности.
Геометрическое и структурное определение
Прикладывая силу внутри прецизионной пресс-формы, пресс консолидирует рыхлый порошок в определенную геометрическую форму, например, диск или прямоугольный блок. Этот «зеленый компакт» обладает механической прочностью, необходимой для прохождения дальнейшей обработки, такой как холодное изостатическое прессование или спекание, без разрушения.
Установление координационного числа
Пресс увеличивает среднее координационное число, или количество точек контакта между отдельными сферами порошка. Увеличение этих точек контакта уменьшает расстояние между центрами частиц, создавая геометрическую основу для «роста шейки» на этапе спекания.
Основа для инженерии и моделирования
Создание кривых «давление-смещение»
Помимо простого изготовления, лабораторный пресс является диагностическим инструментом, используемым для создания точных кривых «давление-смещение». Эти кривые предоставляют эмпирические данные, необходимые для понимания того, как порошок AISI H13 ведет себя под определенными нагрузками.
Валидация численных моделей
Данные, полученные во время прессования, служат основой для метода конечных элементов (FEA) в таких программах, как ABAQUS. Вводя экспериментальные результаты в пользовательские подпрограммы, исследователи могут гарантировать, что численные модели процесса уплотнения являются достоверными и точными.
Понимание компромиссов
Проблема трения о стенки
При одноосном прессовании в пресс-форме трение между порошком и стенками матрицы является существенным ограничением. Это трение может привести к затуханию давления, при котором сила в центре компакта ниже, чем на поверхности, что приводит к градиентам плотности.
Геометрические ограничения
Одноосное прессование, как правило, ограничено относительно простыми формами с низким соотношением высоты к диаметру. По мере увеличения высоты детали неравномерное распределение давления становится более выраженным, что может привести к короблению или растрескиванию на стадии спекания.
Как применить это в вашем проекте
Правильный выбор для вашей цели
- Если ваша основная цель — производство высокопрочного инструмента: отдайте предпочтение прессу, способному поддерживать стабильную нагрузку в 1000 МПа, чтобы обеспечить достижение порога плотности 75% для оптимального спекания.
- Если ваша основная цель — исследование материалов и моделирование: используйте пресс для получения подробных данных «давление-смещение» для калибровки ваших конечно-элементных моделей и прогнозирования поведения порошка.
- Если ваша основная цель — однородность микроструктуры: сосредоточьтесь на высокоточном контроле давления и смазке пресс-формы, чтобы минимизировать градиенты внутренних напряжений и обеспечить равномерное распределение карбидов.
Освоив точное приложение силы, лабораторный гидравлический пресс преодолевает разрыв между рыхлым порошком и высокоэффективным промышленным материалом.
Сводная таблица:
| Характеристика | Спецификация/Роль | Преимущество для стали AISI H13 |
|---|---|---|
| Давление уплотнения | 700 МПа - 1000 МПа | Достигает ~75% теоретической «зеленой» плотности |
| Физические стадии | Перегруппировка и пластическая деформация | Создает холодные сварные швы и механическую целостность |
| Однородность плотности | Точный контроль давления | Обеспечивает равномерное распределение карбидов и вязкость |
| Диагностический выход | Кривые «давление-смещение» | Предоставляет эмпирические данные для FEA и моделирования |
| Геометрическое определение | Одноосная консолидация в пресс-форме | Создает стабильные «зеленые» заготовки для дальнейшей обработки |
Улучшите свои исследования материалов с помощью прессовых решений KINTEK
Достижение критического порога плотности 75% для стали AISI H13 требует точности и мощности. KINTEK специализируется на комплексных лабораторных прессовых решениях, разработанных для удовлетворения строгих требований порошковой металлургии и исследований аккумуляторов.
Независимо от того, нужны ли вам ручные, автоматические, нагреваемые, многофункциональные или совместимые с перчаточными боксами модели, или вы требуете результатов высокой плотности с помощью холодного и теплого изостатического прессования, KINTEK обеспечивает надежность, которую заслуживает ваш проект.
Готовы оптимизировать процесс уплотнения и подтвердить свои моделирования?
Свяжитесь с экспертами KINTEK сегодня для получения индивидуального решения.
Ссылки
- Robert Besler, Rolf Janßen. Effect of Processing Route on the Microstructure and Mechanical Properties of Hot Work Tool Steel. DOI: 10.1590/1980-5373-mr-2016-0726
Эта статья также основана на технической информации из Kintek Solution База знаний .
Связанные товары
- Автоматическая высокотемпературная нагретая гидравлическая пресс-машина с нагретыми плитами для лаборатории
- Нагреваемый гидравлический лабораторный пресс 24Т 30Т 60Т с горячими плитами для лаборатории
- Автоматическая нагреваемая гидравлическая лабораторная пресс с программируемым сенсорным управлением и прецизионной терморегуляцией
- Автоматический нагретый гидравлический лабораторный пресс с плитой 120x120 мм, полностью автоматический пресс для исследования материалов
- Лабораторный гидравлический пресс Лабораторный пресс гранулы машина для перчаточного ящика
Люди также спрашивают
- Какова функция лабораторного гидравлического пресса с нагреваемыми плитами в исследованиях твердотельных электролитов (SSE)? Повышение плотности и проводимости аккумуляторов
- Каковы требования к прессованию электродов с высоковязкими ионными жидкостями, такими как EMIM TFSI? Оптимизация производительности
- Как лабораторный гидравлический пресс с подогревом облегчает подготовку образцов PBN для WAXS? Достижение точного рассеяния рентгеновских лучей
- Каково промышленное применение нагреваемых гидравлических прессов? Освойте нагрев и силу для точного производства
- Почему для пленок PLA/TEC требуется лабораторный гидравлический пресс с нагревательными плитами? Обеспечение точной целостности образца