
Аппарат для точечной сварки
Инверторный источник питания для сварки постоянным током
Артикул : DH12
Цена может варьироваться в зависимости от спецификации и настройки
- Максимальный выходной ток
- 3000А
- Частота управления
- 4 кГц
- Максимальный рабочий цикл
- 20%(3000А)
Доставка:
Свяжитесь с нами чтобы получить подробности о доставке. Наслаждайтесь Гарантия своевременной отправки.
Почему выбирают нас
Простой процесс заказа, качественные продукты и специализированная поддержка для успеха вашего бизнеса.
Обзор продукта
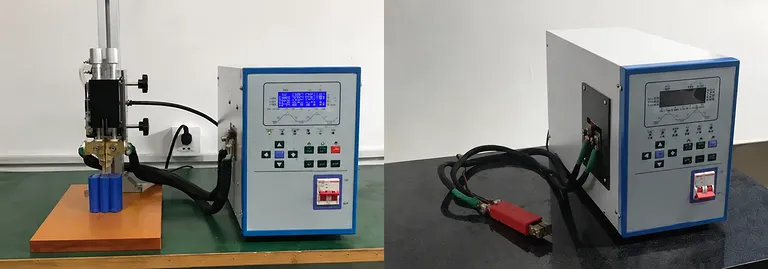
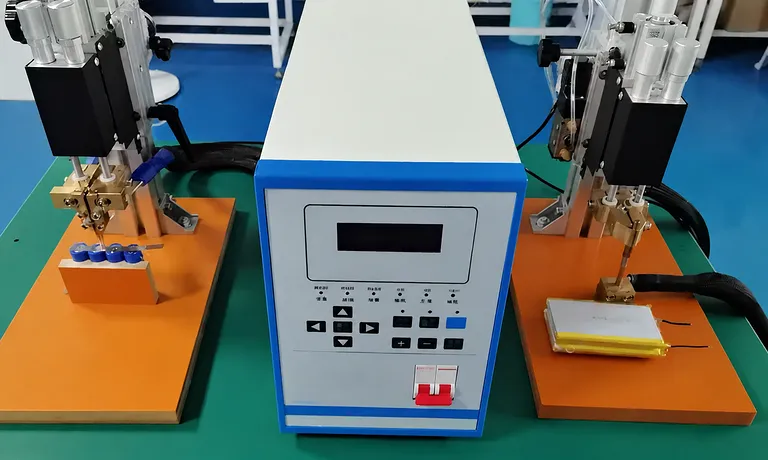

Этот инверторный источник питания для сварки постоянным током разработан для контролируемой и воспроизводимой контактной сварки, где важны стабильность тока, быстрое время отклика и документированное подтверждение процесса. Оборудование сочетает в себе встроенный инверторный трансформатор с управлением нагрузкой по постоянному току, что позволяет регулировать процесс сварки относительно заданного тока, а не полагаться на неконтролируемое поведение выходных параметров. Высокочастотная модуляция 4 кГц обеспечивает отзывчивое управление для сложных производственных задач.
Система подходит для соединения аккумуляторных лепестков и шин, металлических деталей с покрытием, электрических контактов, прецизионных листовых конструкций и других процессов контактной сварки, требующих тщательно выверенной подачи энергии. Двухступенчатое программирование тока, регулируемые функции нарастания и спада, а также восемь выбираемых режимов сварки дают инженерам-технологам практический контроль над различными материалами, покрытиями, толщинами и типами соединений.
Устройство создано для промышленных условий эксплуатации, оснащено принудительным воздушным охлаждением и четким 20 x 4-строчным ЖК-интерфейсом для просмотра информации о сварке и параметрах. Мониторинг тока сравнивает фактические результаты сварки с заданными пределами, а затем выдает сигнал результата GO (соответствует) или NG (не соответствует). Это поддерживает дисциплинированную проверку процесса, быструю смену параметров и стабильную работу в соответствии с производственными требованиями к сварке.
Основные характеристики
-
Управление нагрузкой по постоянному току: Оборудование использует управление постоянным током нагрузки для обеспечения высокого качества сварки. Поддержание контроля вокруг тока нагрузки помогает создавать более стабильные условия сварки, когда воспроизводимость является основным требованием процесса.
-
Высокочастотное инверторное управление 4 кГц: Высокочастотная модуляция на частоте 4 кГц обеспечивает быстрый отклик системы управления для сварочных задач. Эта архитектура инвертора разработана для поддержки контроля сварки, ориентированного на качество, где запрограммированные тайминги и подача тока должны строго соблюдаться.
-
Двухступенчатая последовательность подачи энергии: Два независимо запрограммированных этапа тока позволяют сделать последовательность сварки более адаптивной. Эта функция полезна для преодоления влияния покрытий на деталях и для адаптации профиля энергии к различным требованиям процесса.
-
Программируемое нарастание и спад тока: Регулируемые периоды повышения и понижения тока позволяют формировать профиль сварки в зависимости от соединения и процесса. Плавные переходы помогают подавить разбрызгивание во время сварки, предоставляя операторам больше контроля над последовательностью прикладываемого тока.
-
Восемь выбираемых режимов сварки: Восемь режимов сварки позволяют быстро переключаться между утвержденными наборами параметров во время работы. Это поддерживает организованные производственные процессы, когда на одной линии необходимо работать с несколькими типами деталей, требованиями к сварке или проверенными настройками.
-
Комплексное управление таймингами: Последовательность включает этапы сжатия, первого тока, охлаждения, второго тока и удержания, а также программируемые периоды нарастания и спада для каждого этапа тока. Такой уровень контроля позволяет выполнять настройку под конкретный процесс, а не использовать один фиксированный шаблон подачи энергии.
-
Визуализация процесса на 20 x 4-строчном ЖК-дисплее: ЖК-дисплей отображает множество элементов информации о сварке и сварочных параметрах. Операторы могут подтверждать значения настроек и информацию о результатах сварки непосредственно на оборудовании, что ускоряет проверки во время настройки и производства.
-
Мониторинг тока с оценкой GO/NG: Фактический сварочный ток можно отслеживать относительно свободно настраиваемых пределов вокруг заданного тока. Система выдает индикацию GO, когда измеренный ток остается в пределах настройки, и индикацию NG, когда он выходит за пределы настроенного диапазона.
-
Интерфейс результатов с открытым коллектором: Оценка GO/NG доступна через выход с открытым коллектором на разъемах ввода-вывода. Это обеспечивает четкий электрический выходной сигнал для подключения к внешнему производственному оборудованию, индикаторам или системам управления процессом в пределах указанных характеристик интерфейса.
-
Конструкция с принудительным воздушным охлаждением: Принудительное воздушное охлаждение поддерживает работу при указанном максимальном рабочем цикле. Метод охлаждения соответствует роли оборудования в высокотоковой сварке и помогает поддерживать непрерывность работы при контролируемом промышленном использовании.
Применения
| Применение | Описание | Ключевое преимущество |
|---|---|---|
| Сварка аккумуляторных лепестков | Соединение токопроводящих лепестков с клеммами аккумуляторных ячеек или соответствующими токосъемными компонентами с использованием запрограммированной последовательности контактной сварки. | Двухступенчатый ток, регулируемые наклоны и оценка результата тока поддерживают контролируемое соединение токопроводящих частей аккумуляторов. |
| Сварка аккумуляторных шин и межсоединений | Поддерживает контактную сварку электрических межсоединений и узлов шин, используемых в производстве аккумуляторных модулей и блоков. | Восемь выбираемых режимов сварки помогают командам эффективно переключаться между проверенными процессами соединения. |
| Сварка деталей с покрытием | Обработка деталей с покрытыми поверхностями, где поверхностный слой может влиять на подачу энергии и поведение сварки. | Функция двухступенчатой подачи энергии специально предназначена для решения задач сварки деталей с покрытием. |
| Производство электрических контактов | Сварка электрических контактов, клемм и токопроводящей фурнитуры, требующих контролируемой подачи тока и подтвержденного результата процесса. | Управление нагрузкой по постоянному току и мониторинг GO/NG обеспечивают структурированную основу для воспроизводимых проверок процесса. |
| Прецизионная сборка металлических изделий | Применение контактной сварки к мелким металлическим узлам, где важны контроль разбрызгивания и запрограммированные переходы тока. | Регулируемые функции нарастания и спада помогают формировать последовательность сварки и подавлять разбрызгивание. |
| Изготовление электронной фурнитуры | Поддерживает соединение токопроводящих компонентов в производственном оборудовании, оснастке и узлах электротехнического оборудования. | Быстрый отклик инвертора 4 кГц поддерживает высококачественное управление сваркой с программируемыми этапами тайминга. |
| Исследовательские испытания материалов | Позволяет лабораториям и командам разработчиков оценивать профили сварки для различных материалов, покрытий и конфигураций соединений. | Детальные настройки времени и два этапа тока позволяют систематически регулировать сварочный цикл. |
| Автоматизированные сварочные станции | Интеграция в производственные ячейки, требующие дискретного вывода качества сварки для последующей обработки или внешнего управления. | Выход GO/NG с открытым коллектором обеспечивает специализированный интерфейс для сигнализации о статусе процесса. |
Технические характеристики
| Параметр | Спецификация |
|---|---|
| Идентификатор на объекте | DH12 |
| Тип оборудования | Инверторный источник питания для сварки со встроенным инверторным трансформатором |
| Входное электропитание | AC 220В±10% 50/60Гц |
| Рабочая температура | 0℃~+50℃ |
| Рабочая влажность | 90% или менее |
| Максимальный выходной ток | 3000 А |
| Частота управления | 4 кГц |
| Метод управления | Метод статического управления током по первичному току |
| Метод охлаждения | Принудительное воздушное охлаждение |
| Максимальный рабочий цикл | 20% (3000 А) |
| Выход сварочного трансформатора | Максимальный ток 3000 А; напряжение холостого хода 8.5 В |
| Настройка режима сварки | 8 РЕЖИМОВ (РЕЖИМ 0, 1, 2, 3, 4, 5, 6, 7) |
| Диапазон настройки Тока 1 | 800~5000 А |
| Диапазон настройки Тока 2 | 800~5000 А |
| Функция обнаружения сварочного тока | Свободно устанавливаемый диапазон мониторинга заданного тока: ±3~±9%±N |
| Логика оценки тока | Выдает GO, когда фактический сварочный ток находится в пределах заданного; выдает NG, когда фактический сварочный ток превышает заданный |
| Метод вывода результата оценки | Выход с открытым коллектором |
| Номинал выхода результата оценки | DC 30В 200мА МАКС |
| Дисплей | 20 x 4-строчный ЖК-дисплей, отображающий информацию о сварке и параметры |
| Время сжатия SQUE | 0-999 мс |
| Нарастание Тока 1 U1 | 0-49 мс; включено в Ток 1 I1 |
| Ток 1 I1 | 0-99 мс |
| Спад Тока 1 D1 | 0-49 мс |
| Время охлаждения COOL | 0-99 мс |
| Нарастание Тока 2 U2 | 0-49 мс; включено в Ток 2 I2 |
| Ток 2 I2 | 0-99 мс |
| Спад Тока 2 D2 | 0-49 мс |
| Время удержания HOLD | 0-999 мс |
| Размеры | 195(Ш)*280(В)*450(Г) мм |
| Вес | 19 кг |
Почему стоит выбрать этот продукт
-
Управление сваркой, ориентированное на производство: Управление нагрузкой по постоянному току, инверторная модуляция 4 кГц и регулируемая многоступенчатая последовательность обеспечивают основные элементы управления, необходимые для контактной сварки, ориентированной на процесс.
-
Создан для воспроизводимой настройки: Восемь выбираемых режимов сварки позволяют командам сохранять и переключаться между установленными настройками, помогая уменьшить вариативность настройки при смене деталей и сварочных задач.
-
Практическое подтверждение качества: Мониторинг фактического тока с оценкой GO/NG дает операторам и производственным системам прямое указание на то, остался ли измеренный ток в пределах настроенных допусков.
-
Надежная промышленная конструкция: Указанный допуск по входу переменного тока, рабочий диапазон 0℃~+50℃, предел влажности, принудительное воздушное охлаждение и рабочий цикл 20% определяют четкие рамки эксплуатации для надежного развертывания.
-
Сигнализация процесса, готовая к интеграции: Выход с открытым коллектором обеспечивает определенный путь для передачи статуса результата сварки подключенному оборудованию или системам управления в пределах указанного номинала DC 30В 200мА МАКС.
Свяжитесь с нами для получения коммерческого предложения или индивидуального сварочного решения, настроенного под ваши детали, последовательность процесса и требования к производственному контролю.
Нам доверяют лидеры отрасли
ЗАПРОС ЦИТАТЫ
Наша профессиональная команда ответит вам в течение одного рабочего дня. Пожалуйста, не стесняйтесь обращаться к нам!
Связанные товары
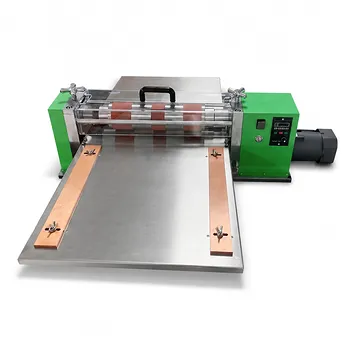
Электрическая машина для продольной резки листов положительного и отрицательного электродов полимерных и литиевых аккумуляторов
Электрическая машина для резки рулонов полимерных и литиевых аккумуляторных электродов, обеспечивающая регулируемое позиционирование, синхронизированные круговые ножи, высокую точность реза и защищенную эксплуатацию для электродных материалов толщиной 50-400 мкм.
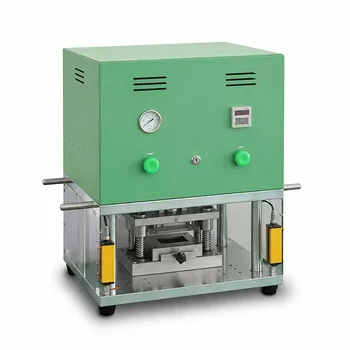
Станок для вырубки металлических листов электродов
Прецизионный станок для вырубки металлических листов электродов для положительных и отрицательных электродов аккумуляторов обеспечивает стабильность размеров, минимальный уровень заусенцев, инфракрасное позиционирование и безопасное пневматическое управление с возможностью изготовления индивидуальной оснастки для различных форматов ячеек.
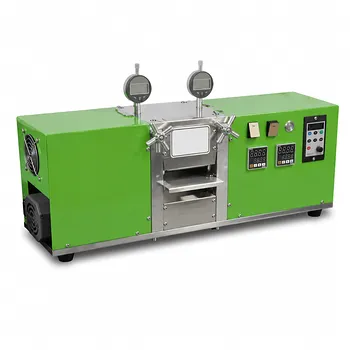
100-мм лабораторный электрический вертикальный двухвалковый стан с подогревом, электрический валковый пресс
100-мм лабораторный электрический вертикальный двухвалковый стан с подогревом для точной прокатки электродов аккумуляторов, регулируемой толщиной, независимым контролем температуры, валками высокой твердости и стабильной обработкой небольших партий материалов для исследований литиевых аккумуляторов, цветных и драгоценных металлов, а также передовых материалов.
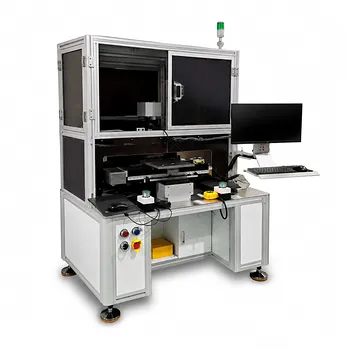
Полуавтоматическая установка лазерной резки электродов
Полуавтоматическая установка лазерной резки электродов для пилотных линий по производству литий-ионных аккумуляторов обеспечивает быструю и точную резку, эффективный контроль пылеобразования, надежную обработку и стабильные производственные показатели. Простое программное обеспечение, быстрая переналадка, стабильный волоконный лазер и высокая производительность делают её идеальным решением для передовых исследований.
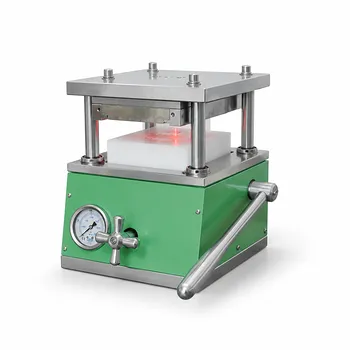
Компактный лабораторный гидравлический вырубной пресс с позиционированием
Компактный гидравлический вырубной пресс с позиционированием для подготовки электродов аккумуляторов и литиевой фольги в лабораторных условиях. Обеспечивает точную резку без заусенцев, совместим с перчаточными боксами, оснащен регулируемой защитой от избыточного давления для надежной сборки исследовательских ячеек и быстрой смены штампов при ежедневном использовании.
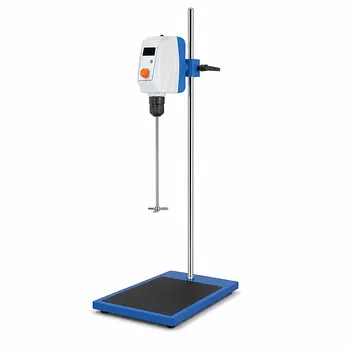
Лабораторная малогабаритная цифровая мощная мешалка
Лабораторная малогабаритная цифровая мощная мешалка с ЖК-дисплеем скорости, точным управлением, широким диапазоном вязкости, программируемым таймером, защитой от перегрузки и универсальным напряжением для надежного перемешивания в исследованиях аккумуляторов, материалов, фармацевтики, полимеров и академических разработках.
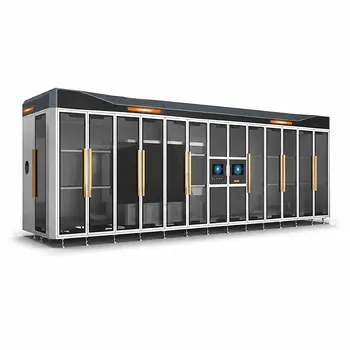
Полностью автоматическая машина для вырубки электродов литий-ионных аккумуляторов
Полностью автоматическая машина для вырубки листов электродов литий-ионных аккумуляторов объединяет в себе размотку, выравнивание, формовку язычков (табов), ПЗС-инспекцию, удаление пыли и перемотку для точного и высокоскоростного производства электродов с непрерывным покрытием.